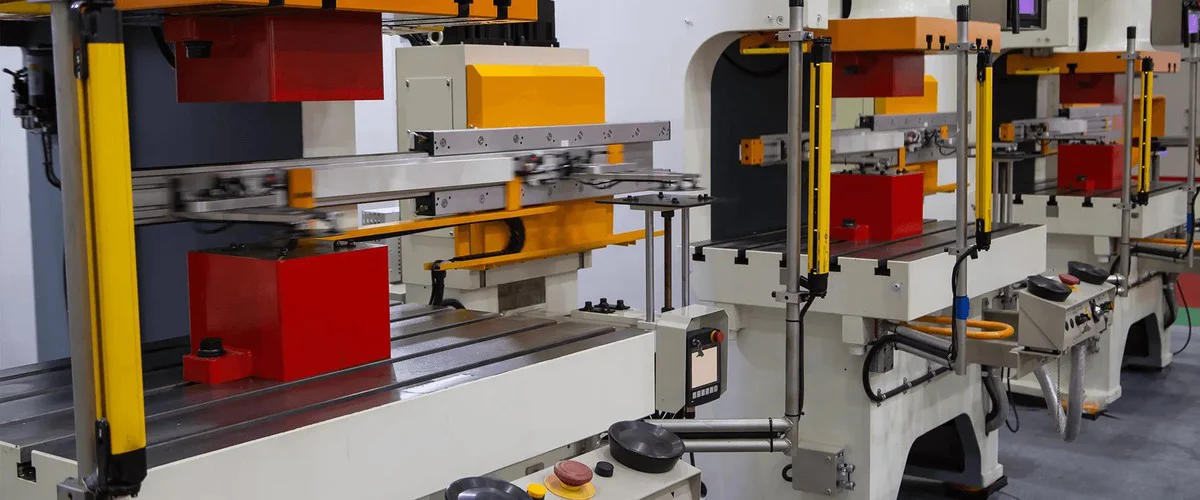
معدل تشغيل المعدات هو نسبة الوقت الذي تنتج فيه الآلة فعلًا من زمن الإنتاج المخطط، ومعادلته «زمن التشغيل الفعلي ÷ زمن الإنتاج المخطط × 100%». معدل تشغيل المعدات يقيس الوقت فقط، أما OEE فيضرب فيه السرعة ونسبة الجودة، فيجمع الأمور الثلاثة معًا.
كثيرًا ما يسأل مديرو المصانع: «كم معدل تشغيل المعدات لدينا فعلًا؟» و«لماذا يتجاوز معدل تشغيل المعدات 100% في التقرير؟» و«هل ننظر إلى معدل تشغيل المعدات أم إلى OEE؟». يحسب هذا المقال معادلة المثال خطوة بخطوة على مكبس تثقيب، ويوضح لماذا كثيرًا ما يكون معدل تشغيل المعدات المدوّن يدويًا غير دقيق، وكيف تجمعه الآلات القديمة تلقائيًا.
كيف تُحسب معادلة معدل تشغيل المعدات؟
أكثر صيغ معدل تشغيل المعدات استخدامًا (ويسمى أيضًا معدل تشغيل المعدات الزمني) لها معادلة واحدة فقط:
معدل تشغيل المعدات = زمن التشغيل الفعلي ÷ زمن الإنتاج المخطط × 100%
- زمن الإنتاج المخطط: الوقت المجدول لإنتاج هذه الآلة. مثلًا وردية من 8 ساعات يُخصم منها ساعة استراحة الغداء، فيكون الناتج 7 ساعات.
- زمن التشغيل الفعلي: زمن الإنتاج المخطط مخصومًا منه كل أوقات التوقف، مثل تغيير القوالب وانتظار المواد والأعطال وضبط الآلة وانتظار العمال.
مثال حسابي: وردية واحدة لمكبس تثقيب
| البند | الوقت |
|---|---|
| زمن الوردية | 8 ساعات (480 دقيقة) |
| استراحة الغداء (غير مجدولة للإنتاج) | 60 دقيقة |
| زمن الإنتاج المخطط | 420 دقيقة |
| تغيير القوالب مرتان | 40 دقيقة |
| انتظار المواد وأعطال بسيطة | 23 دقيقة |
| زمن التشغيل الفعلي | 420 − 40 − 23 = 357 دقيقة |
| معدل التشغيل | 357 ÷ 420 = 85% |
هذا المكبس لم يكن ينتج في 15% من الوقت. ولرفع معدل تشغيل المعدات يجب معرفة أين توقفت هذه الدقائق الـ 63: هل في تغيير القوالب الطويل، أم انتظار المواد، أم الأعطال.
ما الفرق بين معدل تشغيل المعدات وOEE؟
OEE (Overall Equipment Effectiveness، أي الفعالية الشاملة للمعدات) هو حاصل ضرب ثلاثة أرقام:
OEE = معدل تشغيل المعدات (الوقت) × كفاءة الأداء (السرعة) × نسبة الجودة (الجودة)
| المؤشر | السؤال الذي يجيب عنه | المعادلة | الخسائر التي يكشفها |
|---|---|---|---|
| معدل التشغيل | كم من الوقت تعمل الآلة؟ | زمن التشغيل الفعلي ÷ زمن الإنتاج المخطط | تغيير القوالب وانتظار المواد والأعطال وضبط الآلة |
| كفاءة الأداء | هل السرعة كافية أثناء العمل؟ | الكمية المنتجة فعليًا ÷ (زمن التشغيل الفعلي × السرعة القياسية) | التشغيل الفارغ والتوقفات القصيرة والإنتاج بسرعة مخفضة |
| نسبة الجودة | كم من المنتجات سليمة؟ | عدد القطع الجيدة ÷ الكمية المنتجة فعليًا | المعيب وإعادة التشغيل وقطع التجربة عند بدء التشغيل وضبط الآلة |
| OEE | ما مقدار ما أنجزته هذه الآلة إجمالًا؟ | حاصل ضرب الثلاثة | كل ما سبق |
ببساطة: ارتفاع معدل تشغيل المعدات لا يعني أنك تنتج كثيرًا أو بجودة جيدة. قد تبقى الآلة تعمل طوال الوقت لكن ببطء شديد مع كثير من المعيب، ويظل معدل تشغيل المعدات جميلًا، ولا يكشف المشكلة إلا OEE.
كيف يُحسب OEE؟ نكمل بالمكبس نفسه
نكمل المثال أعلاه، والسرعة القياسية لهذا المكبس 30 قطعة في الدقيقة:
- معدل تشغيل المعدات: 357 ÷ 420 = 85%
- كفاءة الأداء: في 357 دقيقة بالسرعة القياسية يمكن إنتاج 357 × 30 = 10,710 قطع، والمنتج فعليًا 8,568 قطعة، أي 8,568 ÷ 10,710 = 80%
- نسبة الجودة: من 8,568 قطعة كانت الجيدة 8,140 قطعة، أي 8,140 ÷ 8,568 ≈ 95%
- OEE:85% × 80% × 95% ≈ 64.6%
للآلة نفسها يبدو معدل تشغيل المعدات 85% جيدًا، لكن OEE لا يتجاوز نحو 65%. والفرق يأتي أساسًا من كفاءة الأداء: ففي الوقت الذي كانت فيه الآلة تعمل ضاع 20% من السرعة، وقد يكون السبب توقفات قصيرة أو عدم انتظام التغذية أو تخفيض السرعة عمدًا. ولهذا لا يكفي النظر إلى معدل تشغيل المعدات وحده.
لماذا يتجاوز معدل تشغيل المعدات 100%؟
وفق المعادلة أعلاه لا يمكن أن يتجاوز معدل تشغيل المعدات 100%. وظهور قيمة أعلى من 100% في التقارير يعني عادةً أن طريقة حساب المقام تختلف عن طريقة حساب البسط:
- المقام «ساعات الوردية»، بينما عملت الآلة وقتًا إضافيًا: المخطط 8 ساعات وأُنتج فعليًا 9 ساعات، فتتجاوز النسبة 100%. يجب إدخال ساعات العمل الإضافي ضمن زمن الإنتاج المخطط.
- حساب معدل تشغيل المعدات بـ«الإنتاج ÷ الطاقة الإنتاجية القياسية»: بعض المصانع تحسب معدل تشغيل المعدات بـ«الإنتاج الفعلي ÷ الطاقة الإنتاجية القياسية»، وإذا ضُبطت السرعة القياسية بتحفظ شديد وكان الإنتاج الفعلي أسرع منها، تجاوزت النسبة 100%. وهذا أقرب في الواقع إلى كفاءة الأداء، ويجب إعادة النظر في السرعة القياسية.
- عامل واحد يشرف على عدة آلات، أو جمع عدة ورديات: يجمع البسط أوقات عدة آلات أو عدة ورديات، بينما يكتفي المقام بآلة واحدة ووردية واحدة.
عند ظهور قيمة تتجاوز 100%، اكتبوا المعادلة أولًا بوضوح: ما الوقت في البسط وما الوقت في المقام ومن أين جاء كل منهما. وبتوحيد طريقة الحساب داخل المصنع تصبح خطوط الإنتاج قابلة للمقارنة.
هل الأعلى في معدل تشغيل المعدات أفضل دائمًا؟
ليس بالضرورة. ارتفاع معدل تشغيل المعدات يعني أن الآلة نادرًا ما تتوقف، لكن إذا لم تكن الطلبات بهذا الحجم وأجبرتم الآلة على العمل باستمرار، فلن تحصلوا إلا على مخزون متراكم يشغل المواد والمستودعات. النظرة الأقرب إلى الواقع:
- عند الحاجة إلى الإنتاج، هل تستطيع الآلة العمل في أي وقت: الأعطال وطول تغيير القوالب يجب تحسينها، وكلما قلّت كان أفضل.
- عندما لا توجد طلبات يكون التوقف طبيعيًا: لا حاجة للإنتاج لمجرد تحسين الرقم.
- الاتجاه أهم من الرقم الواحد: هل معدل الآلة نفسها هذا الشهر أعلى أم أقل من الشهر الماضي، وهل قلّت أسباب التوقف.
معدل تشغيل المعدات وإتاحية المعدات واستغلال الطاقة الإنتاجية: مصطلحات كثيرًا ما تُخلط
| الاسم | المعنى الشائع | ملاحظة |
|---|---|---|
| معدل تشغيل المعدات (معدل تشغيل المعدات الزمني) | زمن التشغيل الفعلي ÷ زمن الإنتاج المخطط | الصيغة الأكثر استخدامًا في مصانع تايوان |
| إتاحية المعدات | نسبة الوقت الذي تكون فيه الآلة «قادرة على العمل عند الحاجة»، وتنظر إلى ما يمنع التشغيل بسبب الأعطال وتغيير القوالب | تفصلها المصانع اليابانية غالبًا عن معدل تشغيل المعدات، وكلما اقتربت من 100% كان ذلك أفضل |
| استغلال الطاقة الإنتاجية | الإنتاج الفعلي ÷ الطاقة الإنتاجية القصوى | تُستخدم كثيرًا في الإدارة وتقارير الأوضاع الاقتصادية، وتختلف عن معدل تشغيل المعدات في أرض المصنع |
| OEE (الفعالية الشاملة للمعدات) | معدل تشغيل المعدات × كفاءة الأداء × نسبة الجودة | ينظر إلى الوقت والسرعة والجودة معًا |
قد يحسب مصنعان المصطلح نفسه بطريقتين مختلفتين، فعند مطابقة الأرقام مع العميل أو الشركة الأم أو المستشار، تأكدوا أولًا من معادلة الطرف الآخر.
لماذا كثيرًا ما يكون معدل تشغيل المعدات المسجَّل يدويًا غير دقيق؟
- أوقات التوقف تُكتب من الذاكرة: تُملأ الاستمارة قبل نهاية الدوام، فلا تُسجَّل التوقفات القصيرة التي تستمر دقائق أصلًا.
- الإنتاج يُقدَّر بالنظر أو يُعدّ لاحقًا: لا تتطابق الكميات مع الأوقات، فيتعذر حساب كفاءة الأداء.
- لكل شخص طريقته في التسجيل: هل يُحتسب تغيير القوالب توقفًا، وهل تُخصم استراحة الغداء، تختلف الكتابة من وردية إلى أخرى.
- البيانات تُجمع في نهاية الشهر: لا يعرف أحد بالمشكلة لحظة حدوثها، وعندما يصدر التقرير تكون أسابيع قد مضت.
ولكي يكون معدل تشغيل المعدات وOEE مفيدين فعلًا، المفتاح أن تسجّل الآلة بنفسها كل دورة تشغيل.
كيف تجمع معدل تشغيل المعدات تلقائيًا من الآلات القديمة؟
في كثير من المصانع تعمل مكابس التثقيب وآلات الحقن وآلات التغليف منذ أكثر من عشر سنوات دون واجهة اتصال بالشبكة، وشراء آلة جديدة غير مجدٍ. Utilization Fairy نظام لمراقبة تشغيل الآلات طورته YenProtek ذاتيًا، لا يتطلب تعديل الآلة، ويمكن تركيبه على الآلات القديمة:
- دون إيقاف الخط ودون تعديل الآلة: يُركَّب بجانب الآلة صندوق تحكم يتضمن عدادًا ووحدة اتصال، ويناسب الآلات الجديدة والقديمة ومختلف العلامات التجارية.
- رفع تلقائي مع كل دورة تشغيل: يُرفع كل عدّ إلى السحابة تلقائيًا، دون حاجة إلى النسخ اليدوي.
- حساب معدل تشغيل المعدات وOEE تلقائيًا: يحصي النظام الإنتاج ويحسب معدل تشغيل المعدات ويمكنه حساب OEE أيضًا، ويمكن الاطلاع عليه من الكمبيوتر والجهاز اللوحي والهاتف.
- أسباب التوقف والسجلات التاريخية: حالة المعدات الفورية وتقدم الإنتاج وأوامر العمل وتحليل أسباب التوقف وسجلات الإنتاج التاريخية والرسوم البيانية للاتجاهات، كلها على منصة واحدة.
مثال على التطبيق: مصنع لتشغيل المكابس في تايتشونغ، معظم آلاته قديمة لا يمكن ربطها بالشبكة وتختلف علاماتها التجارية، وأراد جمع حالة الإنتاج ومعدل تشغيل المعدات لكل آلة دون تعديل الآلات وبتركيب سريع. أنجزت YenProtek مراقبة معدل تشغيل المعدات في المصنع كله بتركيب صناديق تحكم. للتفاصيل راجعوا دراسة حالة مراقبة معدل تشغيل المعدات في قطاع المكابس.
عندما تحتاجون أيضًا إلى جمع قيم العدادات والأجهزة، يمكن الاستعانة بـMonitor-Fairy الذي يقرأ العدادات تلقائيًا بالتعرف على الصور، دون فك العداد أو تعديل الآلة.
كيف تُقدَّر تكلفة التطبيق؟
تعتمد التكلفة أساسًا على عدد الآلات المراد ربطها وطريقة الاتصال بالإنترنت في الموقع والحاجة إلى الربط بأنظمة قائمة. يمكنكم أولًا زيارة التسعير عبر الإنترنت لـ Utilization Fairy واختيار عدد الآلات لمعرفة التكلفة التقريبية. وإذا تعددت أنواع الآلات أو لزم الربط مع MES أو ERP، فنرحب بـالتواصل معنا وسنقيّم حسب الموقع.
الأسئلة الشائعة
س1: ما معادلة معدل تشغيل المعدات؟
معدل تشغيل المعدات = زمن التشغيل الفعلي ÷ زمن الإنتاج المخطط × 100%. زمن الإنتاج المخطط هو الوقت المجدول للإنتاج، وزمن التشغيل الفعلي هو الوقت الذي كانت فيه الآلة تعمل فعلًا بعد خصم التوقفات مثل تغيير القوالب وانتظار المواد والأعطال.
س2: ما الفرق بين معدل تشغيل المعدات وOEE؟
معدل تشغيل المعدات يقيس الوقت فقط، أما OEE فهو معدل تشغيل المعدات × كفاءة الأداء × نسبة الجودة، فيجمع بين الوقت والسرعة والجودة. وإذا كان معدل تشغيل المعدات مرتفعًا لكن السرعة بطيئة والمعيب كثير، يبقى OEE منخفضًا.
س3: هل يمكن أن يتجاوز معدل تشغيل المعدات 100%؟
لا، وفق المعادلة القياسية. تجاوز 100% يعود غالبًا إلى أن المقام لم يشمل ساعات العمل الإضافي، أو إلى اعتبار «الإنتاج ÷ الطاقة الإنتاجية القياسية» معدل تشغيل مع ضبط السرعة القياسية منخفضة جدًا. لذا وحّدوا طريقة الحساب أولًا.
س4: ما قيمة OEE التي تُعدّ جيدة؟
تختلف القيم كثيرًا بين القطاعات وأنواع الآلات، ولا يوجد رقم يناسب كل المصانع. الأقرب إلى الواقع أن تحسبوا OEE الخاص بكم بدقة أولًا، ثم تنظروا أي خسارة هي الأكبر، وتتابعوا شهريًا هل يوجد تحسن.
س5: الآلات القديمة بلا اتصال بالشبكة، هل يمكن جمع معدل تشغيل المعدات تلقائيًا؟
نعم. يركّب Utilization Fairy بجانب الآلة صندوق تحكم يتضمن عدادًا ووحدة اتصال، دون إيقاف الخط ودون تعديل الآلة، فيرفع بيانات كل دورة تشغيل إلى السحابة تلقائيًا ويحسب معدل تشغيل المعدات وOEE.
س6: هل يمكن الربط مع أنظمة MES وERP الحالية؟
يمكن توفير ربط البيانات، أخبرونا باسم النظام الحالي والبيانات المراد ربطها، ويُقيَّم الأمر بحسب المشروع.