稼動率是機台真正在生產的時間,占計畫生產時間的比例,公式是「實際運轉時間 ÷ 計畫生產時間 × 100%」。稼動率只看時間;OEE 再乘上速度和良率,三件事一起看。
工廠主管常問:「我們的稼動率到底算多少?」「為什麼報表上的稼動率超過 100%?」「稼動率和 OEE 要看哪一個?」這篇用一個沖床的例子,把公式一步一步算給你看,也說明為什麼人工抄的稼動率常常不準,以及舊機台怎麼自動收集。
稼動率公式怎麼算?
最常用的稼動率(又叫時間稼動率)只有一條公式:
稼動率 = 實際運轉時間 ÷ 計畫生產時間 × 100%
- 計畫生產時間:這台機台排定要生產的時間。例如一個班 8 小時,扣掉午休 1 小時,就是 7 小時。
- 實際運轉時間:計畫生產時間扣掉所有停下來的時間,例如換模、等料、故障、調機、等人。
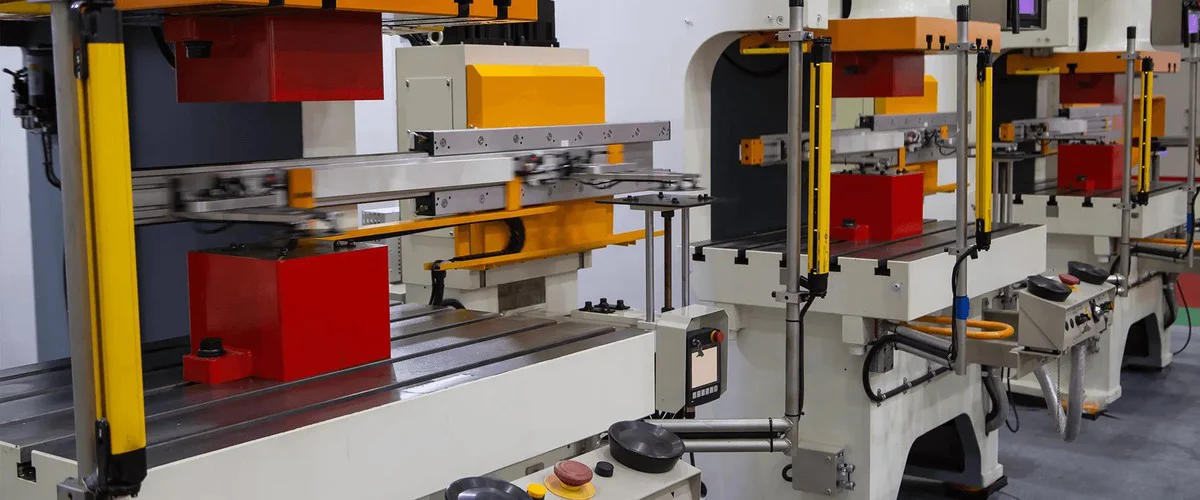
算例:一台沖床的一個班
| 項目 | 時間 |
|---|---|
| 班別時間 | 8 小時(480 分鐘) |
| 午休(不排生產) | 60 分鐘 |
| 計畫生產時間 | 420 分鐘 |
| 換模 2 次 | 40 分鐘 |
| 等料、小故障 | 23 分鐘 |
| 實際運轉時間 | 420 − 40 − 23 = 357 分鐘 |
| 稼動率 | 357 ÷ 420 = 85% |
這台沖床有 15% 的時間沒有在生產。要提高稼動率,就要知道這 63 分鐘分別停在哪裡:換模太久、等料、還是故障。
稼動率和 OEE 差在哪?
OEE(Overall Equipment Effectiveness,設備綜合效率)是把三個數字相乘:
OEE = 稼動率(時間)× 性能效率(速度)× 良率(品質)
| 指標 | 回答的問題 | 公式 | 看得出什麼損失 |
|---|---|---|---|
| 稼動率 | 機台有多少時間在做事? | 實際運轉時間 ÷ 計畫生產時間 | 換模、等料、故障、調機 |
| 性能效率 | 做事的時候速度夠不夠快? | 實際產出數量 ÷(實際運轉時間 × 標準速度) | 空轉、小停頓、降速生產 |
| 良率 | 做出來的有多少是好的? | 良品數 ÷ 實際產出數量 | 不良品、重工、開機調機的試打品 |
| OEE | 這台機台整體發揮了幾成? | 三者相乘 | 以上全部 |
簡單說:稼動率高,不代表做得多、做得好。機台一直開著,但速度很慢、做出一堆不良品,稼動率照樣很漂亮,OEE 才看得出問題。
OEE 怎麼算?接著用同一台沖床
沿用上面的例子,這台沖床的標準速度是每分鐘 30 件:
- 稼動率:357 ÷ 420 = 85%
- 性能效率:357 分鐘照標準速度可以做 357 × 30 = 10,710 件,實際做了 8,568 件,8,568 ÷ 10,710 = 80%
- 良率:8,568 件裡良品 8,140 件,8,140 ÷ 8,568 ≈ 95%
- OEE:85% × 80% × 95% ≈ 64.6%
同一台機台,稼動率 85% 看起來不錯,OEE 只有六成多。差距主要在性能效率:機台開著的時間裡,有兩成的速度損失,可能是小停頓、送料不順或刻意降速。這就是為什麼只看稼動率不夠。
稼動率超過 100% 是怎麼回事?
照上面的公式,稼動率不可能超過 100%。報表上出現超過 100%,通常是分母和分子的算法不一樣:
- 分母用的是「排班時間」,機台卻加班生產:計畫 8 小時、實際做了 9 小時,算出來就超過 100%。加班的時間應該也算進計畫生產時間。
- 用「產量 ÷ 標準產能」算稼動率:有些工廠把稼動率算成「實際產量 ÷ 標準產能」,如果標準速度設得太保守,實際做得比標準快,就會超過 100%。這其實比較接近性能效率,標準速度要重新檢討。
- 一個人顧好幾台、或多班累加:分子把幾台機台或幾個班的時間加在一起,分母卻只用一台、一班。
遇到超過 100%,先把公式寫清楚:分子、分母各是什麼時間、從哪裡來。同一家工廠內統一算法,各條產線才比得起來。
稼動率越高越好嗎?
不一定。稼動率高代表機台很少停,但如果訂單沒有那麼多,硬讓機台一直做,只會堆出庫存、占用材料和倉庫。比較實際的看法是:
- 要生產的時候,機台能不能隨時動起來:故障、換模太久要改善,這部分越少越好。
- 沒有訂單的時候,停機是正常的:不需要為了數字好看而生產。
- 看趨勢比看單一數字重要:同一台機台這個月比上個月高還是低,停機原因有沒有變少。
稼動率、可動率、產能利用率,常被混用的幾個詞
| 名稱 | 常見意思 | 注意 |
|---|---|---|
| 稼動率(時間稼動率) | 實際運轉時間 ÷ 計畫生產時間 | 台灣工廠最常用的說法 |
| 可動率 | 機台「要用的時候能不能動」的比例,看的是故障、換模造成的不能動 | 日本工廠常和稼動率分開講,可動率越接近 100% 越好 |
| 產能利用率 | 實際產量 ÷ 最大產能 | 常用在經營、景氣報告,和現場的稼動率不同 |
| OEE(設備綜合效率) | 稼動率 × 性能效率 × 良率 | 同時看時間、速度、品質 |
同一個詞在不同工廠可能有不同算法,跟客戶、母公司或顧問對數字時,先確認對方的公式。
為什麼人工記錄的稼動率常常不準?
- 停機時間靠記憶補寫:下班前才填表,幾分鐘的小停頓根本沒記到。
- 產量靠目測或事後點數:數量和時間對不起來,性能效率就算不出來。
- 每個人記法不同:換模算不算停機、午休要不要扣,不同班別寫法不一樣。
- 資料到月底才整理:問題發生當下沒人知道,等報表出來已經過了好幾週。
要讓稼動率和 OEE 真的能用,關鍵是讓機台自己把每一次運作記下來。
舊機台怎麼自動收集稼動率?
很多工廠的沖床、射出成型機、包裝機用了十幾年,沒有連網介面,換新機又不划算。稼動精靈是延電科技自主研發、免改機、舊機台也能加裝的機台稼動監控系統:
- 不停線、不改機:在機台旁加裝一組內含計數器與通訊模組的控制盒,新舊機台、不同廠牌都適用。
- 每次運作自動上傳:每一次計數都自動上傳雲端,不必再靠人工抄寫。
- 自動算稼動率與 OEE:系統自動統計產出、計算稼動率,也能計算 OEE;電腦、平板、手機都能看。
- 停機原因與歷史紀錄:即時設備狀態、生產進度、工單、停機原因分析、歷史生產紀錄與趨勢圖都在同一個平台。
導入例子:台中一家沖床加工廠,廠內多數是無法連網的舊型機台、廠牌也不一,希望在不改機、施工快速的前提下收集每一台機台的生產狀態與稼動率,延電以加裝控制盒的方式完成全廠稼動率監控。詳細可以看沖床業稼動率監控案例。
錶頭、儀表的數值也要一起收集時,可以搭配監控精靈,用影像辨識自動讀錶,不用拆錶、改機。
導入費用怎麼估?
費用主要看要接幾台機台、現場用什麼方式上網,以及要不要和既有系統串接。可以先到稼動精靈線上估價選好機台數量看大概的費用;機台種類多、要接 MES 或 ERP 的,歡迎與我們聯絡,我們會依現場評估。
常見問題
Q1:稼動率的公式是什麼?
稼動率 = 實際運轉時間 ÷ 計畫生產時間 × 100%。計畫生產時間是排定要生產的時間,實際運轉時間是扣掉換模、等料、故障等停機後,機台真正在做事的時間。
Q2:稼動率和 OEE 差在哪?
稼動率只看時間,OEE 是稼動率 × 性能效率 × 良率,同時看時間、速度和品質。稼動率高但速度慢、不良多,OEE 還是會偏低。
Q3:稼動率可以超過 100% 嗎?
照標準公式不會。超過 100% 多半是分母沒算到加班時間,或把「產量 ÷ 標準產能」當成稼動率而標準速度設得太低,要先統一算法。
Q4:OEE 多少算好?
各行業、各種機台差很多,沒有一個適用所有工廠的數字。比較實際的做法是先把自己的 OEE 正確算出來,再看哪一項損失最大,逐月追蹤有沒有改善。
Q5:舊機台沒有連網功能,可以自動收集稼動率嗎?
可以。稼動精靈在機台旁加裝內含計數器與通訊模組的控制盒,不停線、不改機,每次運作自動上傳雲端並計算稼動率與 OEE。
Q6:可以和現有的 MES、ERP 串接嗎?
可以提供資料串接,請把現有系統的名稱和要串接的資料告訴我們,依專案評估。