稼动率是机台真正在生产的时间,占计划生产时间的比例,公式是「实际运转时间 ÷ 计划生产时间 × 100%」。稼动率只看时间;OEE 再乘上速度和良率,三件事一起看。
工厂主管常问:「我们的稼动率到底算多少?」「为什么报表上的稼动率超过 100%?」「稼动率和 OEE 要看哪一个?」这篇用一个冲床的例子,把公式一步一步算给你看,也说明为什么人工抄的稼动率常常不准,以及旧机台怎么自动收集。
稼动率公式怎么算?
最常用的稼动率(又叫时间稼动率)只有一条公式:
稼动率 = 实际运转时间 ÷ 计划生产时间 × 100%
- 计划生产时间:这台机台排定要生产的时间。例如一个班 8 小时,扣掉午休 1 小时,就是 7 小时。
- 实际运转时间:计划生产时间扣掉所有停下来的时间,例如换模、等料、故障、调机、等人。
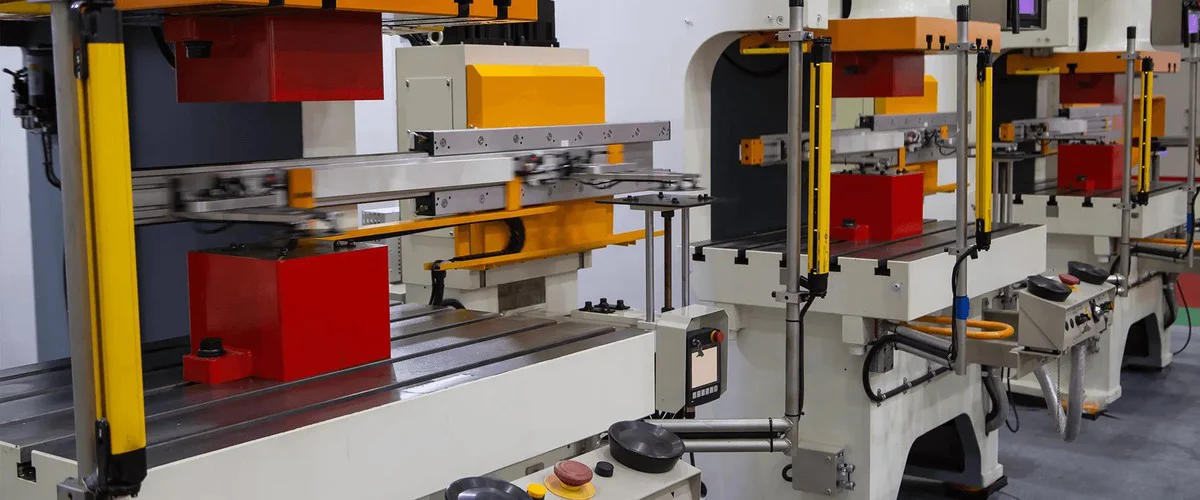
算例:一台冲床的一个班
| 项目 | 时间 |
|---|---|
| 班别时间 | 8 小时(480 分钟) |
| 午休(不排生产) | 60 分钟 |
| 计划生产时间 | 420 分钟 |
| 换模 2 次 | 40 分钟 |
| 等料、小故障 | 23 分钟 |
| 实际运转时间 | 420 − 40 − 23 = 357 分钟 |
| 稼动率 | 357 ÷ 420 = 85% |
这台冲床有 15% 的时间没有在生产。要提高稼动率,就要知道这 63 分钟分别停在哪里:换模太久、等料、还是故障。
稼动率和 OEE 差在哪?
OEE(Overall Equipment Effectiveness,设备综合效率)是把三个数字相乘:
OEE = 稼动率(时间)× 性能效率(速度)× 良率(质量)
| 指标 | 回答的问题 | 公式 | 看得出什么损失 |
|---|---|---|---|
| 稼动率 | 机台有多少时间在做事? | 实际运转时间 ÷ 计划生产时间 | 换模、等料、故障、调机 |
| 性能效率 | 做事的时候速度够不够快? | 实际产出数量 ÷(实际运转时间 × 标准速度) | 空转、小停顿、降速生产 |
| 良率 | 做出来的有多少是好的? | 良品数 ÷ 实际产出数量 | 不良品、重工、开机调机的试打品 |
| OEE | 这台机台整体发挥了几成? | 三者相乘 | 以上全部 |
简单说:稼动率高,不代表做得多、做得好。机台一直开着,但速度很慢、做出一堆不良品,稼动率照样很漂亮,OEE 才看得出问题。
OEE 怎么算?接着用同一台冲床
沿用上面的例子,这台冲床的标准速度是每分钟 30 件:
- 稼动率:357 ÷ 420 = 85%
- 性能效率:357 分钟照标准速度可以做 357 × 30 = 10,710 件,实际做了 8,568 件,8,568 ÷ 10,710 = 80%
- 良率:8,568 件里良品 8,140 件,8,140 ÷ 8,568 ≈ 95%
- OEE:85% × 80% × 95% ≈ 64.6%
同一台机台,稼动率 85% 看起来不错,OEE 只有六成多。差距主要在性能效率:机台开着的时间里,有两成的速度损失,可能是小停顿、送料不顺或刻意降速。这就是为什么只看稼动率不够。
稼动率超过 100% 是怎么回事?
照上面的公式,稼动率不可能超过 100%。报表上出现超过 100%,通常是分母和分子的算法不一样:
- 分母用的是「排班时间」,机台却加班生产:计划 8 小时、实际做了 9 小时,算出来就超过 100%。加班的时间应该也算进计划生产时间。
- 用「产量 ÷ 标准产能」算稼动率:有些工厂把稼动率算成「实际产量 ÷ 标准产能」,如果标准速度设得太保守,实际做得比标准快,就会超过 100%。这其实比较接近性能效率,标准速度要重新评估。
- 一个人顾好几台、或多班累加:分子把几台机台或几个班的时间加在一起,分母却只用一台、一班。
遇到超过 100%,先把公式写清楚:分子、分母各是什么时间、从哪里来。同一家工厂内统一算法,各条产线才比得起来。
稼动率越高越好吗?
不一定。稼动率高代表机台很少停,但如果订单没有那么多,硬让机台一直做,只会堆出库存、占用材料和仓库。比较实际的看法是:
- 要生产的时候,机台能不能随时动起来:故障、换模太久要改善,这部分越少越好。
- 没有订单的时候,停机是正常的:不需要为了数字好看而生产。
- 看趋势比看单一数字重要:同一台机台这个月比上个月高还是低,停机原因有没有变少。
稼动率、可动率、产能利用率,常被混用的几个词
| 名称 | 常见意思 | 注意 |
|---|---|---|
| 稼动率(时间稼动率) | 实际运转时间 ÷ 计划生产时间 | 台湾工厂最常用的说法 |
| 可动率 | 机台「要用的时候能不能动」的比例,看的是故障、换模造成的不能动 | 日本工厂常和稼动率分开讲,可动率越接近 100% 越好 |
| 产能利用率 | 实际产量 ÷ 最大产能 | 常用在经营、景气报告,和现场的稼动率不同 |
| OEE(设备综合效率) | 稼动率 × 性能效率 × 良率 | 同时看时间、速度、质量 |
同一个词在不同工厂可能有不同算法,跟客户、母公司或顾问对数字时,先确认对方的公式。
为什么人工记录的稼动率常常不准?
- 停机时间靠记忆补写:下班前才填表,几分钟的小停顿根本没记到。
- 产量靠目测或事后点数:数量和时间对不起来,性能效率就算不出来。
- 每个人记法不同:换模算不算停机、午休要不要扣,不同班别写法不一样。
- 资料到月底才整理:问题发生当下没人知道,等报表出来已经过了好几周。
要让稼动率和 OEE 真的能用,关键是让机台自己把每一次运作记下来。
旧机台怎么自动收集稼动率?
很多工厂的冲床、注塑机、包装机用了十几年,没有连网接口,换新机又不划算。稼动精灵是延电科技自主研发、免改机、旧机台也能加装的机台稼动监控系统:
- 不停线、不改机:在机台旁加装一组内含计数器与通信模块的控制盒,新旧机台、不同厂牌都适用。
- 每次运作自动上传:每一次计数都自动上传云端,不必再靠人工抄写。
- 自动算稼动率与 OEE:系统自动统计产出、计算稼动率,也能计算 OEE;电脑、平板、手机都能看。
- 停机原因与历史记录:即时设备状态、生产进度、工单、停机原因分析、历史生产记录与趋势图都在同一个平台。
导入例子:台中一家冲床加工厂,厂内多数是无法连网的旧型机台、厂牌也不一,希望在不改机、施工快速的前提下收集每一台机台的生产状态与稼动率,延电以加装控制盒的方式完成全厂稼动率监控。详细可以看冲床业稼动率监控案例。
表头、仪表的数值也要一起收集时,可以搭配监控精灵,用图像识别自动读表,不用拆表、改机。
导入费用怎么估?
费用主要看要接几台机台、现场用什么方式上网,以及要不要和既有系统对接。可以先到稼动精灵在线估价选好机台数量看大概的费用;机台种类多、要接 MES 或 ERP 的,欢迎与我们联系,我们会依现场评估。
常见问题
Q1:稼动率的公式是什么?
稼动率 = 实际运转时间 ÷ 计划生产时间 × 100%。计划生产时间是排定要生产的时间,实际运转时间是扣掉换模、等料、故障等停机后,机台真正在做事的时间。
Q2:稼动率和 OEE 差在哪?
稼动率只看时间,OEE 是稼动率 × 性能效率 × 良率,同时看时间、速度和质量。稼动率高但速度慢、不良多,OEE 还是会偏低。
Q3:稼动率可以超过 100% 吗?
照标准公式不会。超过 100% 多半是分母没算到加班时间,或把「产量 ÷ 标准产能」当成稼动率而标准速度设得太低,要先统一算法。
Q4:OEE 多少算好?
各行业、各种机台差很多,没有一个适用所有工厂的数字。比较实际的做法是先把自己的 OEE 正确算出来,再看哪一项损失最大,逐月追踪有没有改善。
Q5:旧机台没有连网功能,可以自动收集稼动率吗?
可以。稼动精灵在机台旁加装内含计数器与通信模块的控制盒,不停线、不改机,每次运作自动上传云端并计算稼动率与 OEE。
Q6:可以和现有的 MES、ERP 对接吗?
可以提供资料对接,请把现有系统的名称和要对接的资料告诉我们,依项目评估。