Tỷ lệ vận hành là tỷ lệ thời gian máy thực sự sản xuất so với thời gian sản xuất theo kế hoạch, công thức là "thời gian chạy thực tế ÷ thời gian sản xuất theo kế hoạch × 100%". Tỷ lệ vận hành chỉ xét thời gian; OEE nhân thêm tốc độ và tỷ lệ đạt chất lượng để xem cả ba yếu tố cùng lúc.
Quản lý nhà máy thường hỏi: "Tỷ lệ vận hành của chúng ta rốt cuộc là bao nhiêu?" "Vì sao tỷ lệ vận hành trên báo cáo vượt 100%?" "Tỷ lệ vận hành và OEE nên xem cái nào?" Bài viết dùng ví dụ một máy dập để tính công thức từng bước, đồng thời giải thích vì sao tỷ lệ vận hành ghi tay thường không chính xác và máy cũ thu thập tự động thế nào.
Công thức tính tỷ lệ vận hành
Tỷ lệ vận hành thường dùng nhất (còn gọi là tỷ lệ vận hành theo thời gian) chỉ có một công thức:
Tỷ lệ vận hành = thời gian chạy thực tế ÷ thời gian sản xuất theo kế hoạch × 100%
- Thời gian sản xuất theo kế hoạch: thời gian máy này được sắp xếp để sản xuất. Ví dụ một ca 8 giờ, trừ nghỉ trưa 1 giờ, còn 7 giờ.
- Thời gian chạy thực tế: thời gian sản xuất theo kế hoạch trừ đi mọi thời gian dừng, ví dụ thay khuôn, chờ nguyên liệu, hỏng hóc, chỉnh máy, chờ người.
Ví dụ tính: một ca của máy dập
| Hạng mục | Thời gian |
|---|---|
| Thời gian ca | 8 giờ (480 phút) |
| Nghỉ trưa (không xếp sản xuất) | 60 phút |
| Thời gian sản xuất theo kế hoạch | 420 phút |
| Thay khuôn 2 lần | 40 phút |
| Chờ nguyên liệu, sự cố nhỏ | 23 phút |
| Thời gian chạy thực tế | 420 − 40 − 23 = 357 phút |
| Tỷ lệ vận hành | 357 ÷ 420 = 85% |
Máy dập này có 15% thời gian không sản xuất. Muốn tăng tỷ lệ vận hành, phải biết 63 phút này dừng ở đâu: thay khuôn quá lâu, chờ nguyên liệu hay hỏng hóc.
Tỷ lệ vận hành và OEE khác nhau thế nào?
OEE (Overall Equipment Effectiveness, hiệu suất tổng thể thiết bị) là tích của ba con số:
OEE = tỷ lệ vận hành (thời gian) × hiệu suất tốc độ (tốc độ) × tỷ lệ đạt chất lượng (chất lượng)
| Chỉ số | Trả lời câu hỏi | Công thức | Thấy được tổn thất nào |
|---|---|---|---|
| Tỷ lệ vận hành | Máy làm việc bao nhiêu phần thời gian? | Thời gian chạy thực tế ÷ thời gian sản xuất theo kế hoạch | Thay khuôn, chờ nguyên liệu, hỏng hóc, chỉnh máy |
| Hiệu suất tốc độ | Khi làm việc, tốc độ có đủ nhanh không? | Số lượng sản xuất thực tế ÷ (thời gian chạy thực tế × tốc độ chuẩn) | Chạy không tải, dừng ngắn, sản xuất giảm tốc |
| Tỷ lệ đạt chất lượng | Làm ra bao nhiêu phần là sản phẩm tốt? | Số sản phẩm đạt ÷ số lượng sản xuất thực tế | Phế phẩm, làm lại, sản phẩm chạy thử khi khởi động và chỉnh máy |
| OEE | Tổng thể máy phát huy được bao nhiêu phần? | Nhân cả ba chỉ số | Tất cả các mục trên |
Nói đơn giản: tỷ lệ vận hành cao không có nghĩa là làm nhiều, làm tốt. Máy chạy suốt nhưng tốc độ rất chậm, làm ra một đống phế phẩm thì tỷ lệ vận hành vẫn đẹp, phải có OEE mới thấy vấn đề.
Tính OEE thế nào? Tiếp tục với cùng máy dập
Tiếp tục ví dụ trên, tốc độ chuẩn của máy dập này là 30 sản phẩm mỗi phút:
- Tỷ lệ vận hành: 357 ÷ 420 = 85%
- Hiệu suất tốc độ: 357 phút theo tốc độ chuẩn làm được 357 × 30 = 10.710 sản phẩm, thực tế làm 8.568 sản phẩm, 8.568 ÷ 10.710 = 80%
- Tỷ lệ đạt chất lượng: trong 8.568 sản phẩm có 8.140 sản phẩm đạt, 8.140 ÷ 8.568 ≈ 95%
- OEE:85% × 80% × 95% ≈ 64.6%
Cùng một máy, tỷ lệ vận hành 85% trông không tệ, nhưng OEE chỉ hơn 60%. Chênh lệch chủ yếu nằm ở hiệu suất tốc độ: trong thời gian máy chạy có hai phần mười tổn thất tốc độ, có thể do dừng ngắn, cấp liệu không trơn tru hoặc cố ý giảm tốc. Đây là lý do chỉ xem tỷ lệ vận hành là chưa đủ.
Tỷ lệ vận hành vượt 100% là sao?
Theo công thức trên, tỷ lệ vận hành không thể vượt 100%. Báo cáo xuất hiện giá trị vượt 100% thường là do cách tính tử số và mẫu số không giống nhau:
- Mẫu số dùng "thời gian xếp ca" nhưng máy lại tăng ca sản xuất: kế hoạch 8 giờ, thực tế làm 9 giờ, tính ra sẽ vượt 100%. Thời gian tăng ca cũng phải tính vào thời gian sản xuất theo kế hoạch.
- Dùng "sản lượng ÷ công suất chuẩn" để tính tỷ lệ vận hành: một số nhà máy tính tỷ lệ vận hành thành "sản lượng thực tế ÷ công suất chuẩn"; nếu tốc độ chuẩn đặt quá thận trọng, thực tế làm nhanh hơn chuẩn thì sẽ vượt 100%. Cách này thật ra gần với hiệu suất tốc độ hơn, cần xem xét lại tốc độ chuẩn.
- Một người trông nhiều máy, hoặc cộng dồn nhiều ca: tử số cộng thời gian của nhiều máy hoặc nhiều ca lại, mà mẫu số chỉ dùng một máy, một ca.
Khi gặp giá trị vượt 100%, hãy viết rõ công thức trước: tử số, mẫu số là thời gian nào, lấy từ đâu. Trong cùng một nhà máy cần thống nhất cách tính thì các dây chuyền mới so sánh được với nhau.
Tỷ lệ vận hành càng cao càng tốt phải không?
Không hẳn. Tỷ lệ vận hành cao nghĩa là máy ít dừng, nhưng nếu đơn hàng không nhiều đến vậy mà cứ ép máy chạy mãi thì chỉ chất đống tồn kho, chiếm nguyên liệu và kho bãi. Cách nhìn thực tế hơn là:
- Khi cần sản xuất, máy có chạy được ngay không: hỏng hóc, thay khuôn quá lâu cần cải thiện, phần này càng ít càng tốt.
- Khi không có đơn hàng, dừng máy là bình thường: không cần sản xuất chỉ để con số đẹp.
- Xem xu hướng quan trọng hơn xem một con số đơn lẻ: cùng một máy, tháng này cao hay thấp hơn tháng trước, nguyên nhân dừng máy có giảm đi không.
Tỷ lệ vận hành, tỷ lệ sẵn sàng, hệ số sử dụng công suất: mấy thuật ngữ hay bị dùng lẫn lộn
| Tên | Nghĩa thường gặp | Lưu ý |
|---|---|---|
| Tỷ lệ vận hành (tỷ lệ vận hành theo thời gian) | Thời gian chạy thực tế ÷ thời gian sản xuất theo kế hoạch | Cách gọi được các nhà máy Đài Loan dùng nhiều nhất |
| Tỷ lệ sẵn sàng | Tỷ lệ máy "cần dùng thì chạy được", xét việc không chạy được do hỏng hóc, thay khuôn | Nhà máy Nhật thường nói tách riêng với tỷ lệ vận hành, tỷ lệ sẵn sàng càng gần 100% càng tốt |
| Hệ số sử dụng công suất | Sản lượng thực tế ÷ công suất tối đa | Thường dùng trong báo cáo quản trị, báo cáo kinh tế, khác với tỷ lệ vận hành tại hiện trường |
| OEE (hiệu suất tổng thể thiết bị) | Tỷ lệ vận hành × hiệu suất tốc độ × tỷ lệ đạt chất lượng | Xét đồng thời thời gian, tốc độ, chất lượng |
Cùng một thuật ngữ, mỗi nhà máy có thể tính khác nhau; khi đối chiếu số liệu với khách hàng, công ty mẹ hoặc đơn vị tư vấn, hãy xác nhận công thức của bên kia trước.
Vì sao tỷ lệ vận hành ghi tay thường không chính xác?
- Thời gian dừng máy ghi bù theo trí nhớ: đến trước khi tan ca mới điền biểu, những lần dừng ngắn vài phút hoàn toàn không được ghi lại.
- Sản lượng đếm bằng mắt hoặc đếm lại sau: số lượng và thời gian không khớp nhau, nên không tính được hiệu suất tốc độ.
- Mỗi người ghi một kiểu: thay khuôn có tính là dừng máy không, nghỉ trưa có trừ không, mỗi ca ghi khác nhau.
- Dữ liệu đến cuối tháng mới tổng hợp: lúc xảy ra vấn đề không ai biết, đến khi có báo cáo thì đã qua mấy tuần.
Để tỷ lệ vận hành và OEE thật sự dùng được, mấu chốt là để máy tự ghi lại từng lần hoạt động.
Máy cũ thu thập tỷ lệ vận hành tự động thế nào?
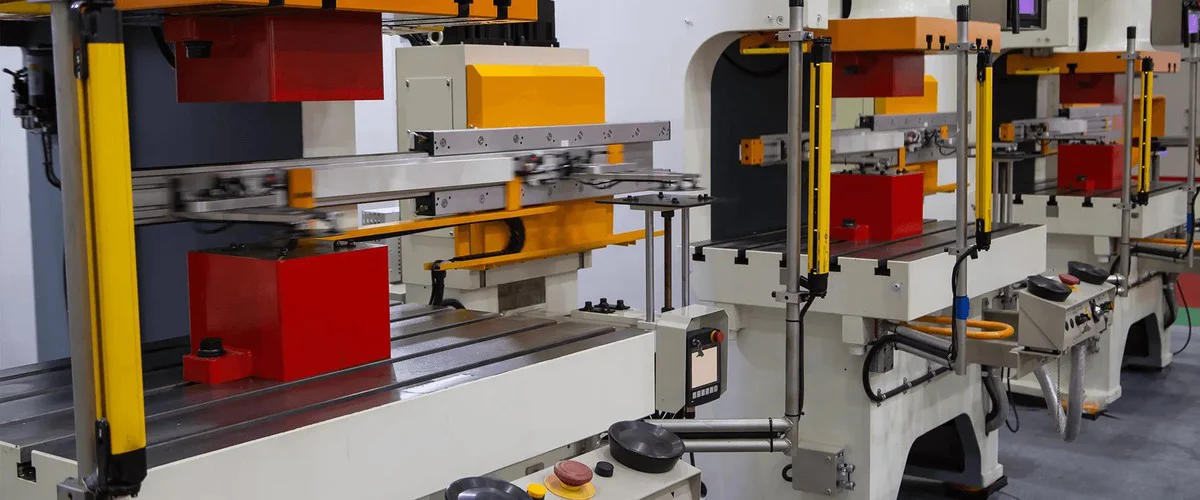
Máy dập, máy ép phun, máy đóng gói ở nhiều nhà máy đã dùng hơn mười năm, không có giao diện kết nối mạng, đổi máy mới thì không đáng. Utilization Fairy là hệ thống giám sát hoạt động máy do YenProtek tự nghiên cứu phát triển, không cần cải tạo máy, máy cũ cũng lắp thêm được:
- Không dừng chuyền, không cải tạo máy: lắp bên cạnh máy một hộp điều khiển có sẵn bộ đếm và mô-đun truyền thông, máy mới, máy cũ, khác hãng đều dùng được.
- Mỗi lần hoạt động tự động tải lên: mỗi lần đếm đều tự động tải lên đám mây, không cần chép tay nữa.
- Tự động tính tỷ lệ vận hành và OEE: hệ thống tự thống kê sản lượng, tính tỷ lệ vận hành, cũng có thể tính OEE; xem được trên máy tính, máy tính bảng, điện thoại.
- Nguyên nhân dừng máy và lịch sử: trạng thái thiết bị theo thời gian thực, tiến độ sản xuất, lệnh sản xuất, phân tích nguyên nhân dừng máy, lịch sử sản xuất và biểu đồ xu hướng đều nằm trên cùng một nền tảng.
Ví dụ triển khai: một xưởng gia công dập ở Đài Trung, phần lớn là máy cũ không kết nối mạng được, lại khác hãng, muốn thu thập trạng thái sản xuất và tỷ lệ vận hành từng máy với điều kiện không cải tạo máy, thi công nhanh. YenProtek đã hoàn thành giám sát tỷ lệ vận hành toàn xưởng bằng cách lắp thêm hộp điều khiển. Chi tiết xem trường hợp giám sát tỷ lệ vận hành ngành dập.
Khi cần thu thập cả giá trị của đồng hồ, thiết bị đo, có thể kết hợp với Monitor-Fairy, tự động đọc đồng hồ bằng nhận dạng hình ảnh, không cần tháo đồng hồ hay cải tạo máy.
Ước tính chi phí triển khai thế nào?
Chi phí chủ yếu phụ thuộc vào số máy cần kết nối, cách kết nối mạng tại hiện trường, và có cần tích hợp với hệ thống sẵn có hay không. Quý khách có thể vào báo giá trực tuyến Utilization Fairy chọn số lượng máy để xem trước chi phí ước tính; nếu có nhiều loại máy, cần kết nối MES hoặc ERP, mời liên hệ với chúng tôi, chúng tôi sẽ đánh giá theo hiện trường.
Câu hỏi thường gặp
Q1: Công thức tỷ lệ vận hành là gì?
Tỷ lệ vận hành = thời gian chạy thực tế ÷ thời gian sản xuất theo kế hoạch × 100%. Thời gian sản xuất theo kế hoạch là thời gian được sắp xếp để sản xuất; thời gian chạy thực tế là thời gian máy thật sự làm việc sau khi trừ các lần dừng do thay khuôn, chờ nguyên liệu, hỏng hóc.
Q2: Tỷ lệ vận hành khác OEE thế nào?
Tỷ lệ vận hành chỉ xét thời gian, còn OEE = tỷ lệ vận hành × hiệu suất tốc độ × tỷ lệ đạt chất lượng, xét đồng thời thời gian, tốc độ và chất lượng. Tỷ lệ vận hành cao nhưng tốc độ chậm, nhiều sản phẩm lỗi thì OEE vẫn thấp.
Q3: Tỷ lệ vận hành có thể vượt 100% không?
Theo công thức chuẩn thì không. Vượt 100% phần lớn là do mẫu số chưa tính thời gian tăng ca, hoặc lấy "sản lượng ÷ công suất chuẩn" làm tỷ lệ vận hành trong khi tốc độ chuẩn đặt quá thấp; cần thống nhất cách tính trước.
Q4: OEE bao nhiêu thì được coi là tốt?
Mỗi ngành, mỗi loại máy chênh lệch rất nhiều, không có một con số áp dụng cho mọi nhà máy. Cách làm thực tế hơn là tính đúng OEE của chính mình trước, sau đó xem khoản tổn thất nào lớn nhất, và theo dõi từng tháng xem có cải thiện không.
Q5: Máy cũ không có chức năng kết nối mạng, có thu thập tỷ lệ vận hành tự động được không?
Được. Utilization Fairy lắp bên cạnh máy một hộp điều khiển có sẵn bộ đếm và mô-đun truyền thông, không dừng chuyền, không cải tạo máy, mỗi lần máy hoạt động sẽ tự động tải lên đám mây và tính tỷ lệ vận hành cùng OEE.
Q6: Có kết nối được với MES, ERP hiện có không?
Có thể cung cấp kết nối dữ liệu. Xin cho chúng tôi biết tên hệ thống hiện có và dữ liệu cần kết nối, chúng tôi sẽ đánh giá theo từng dự án.