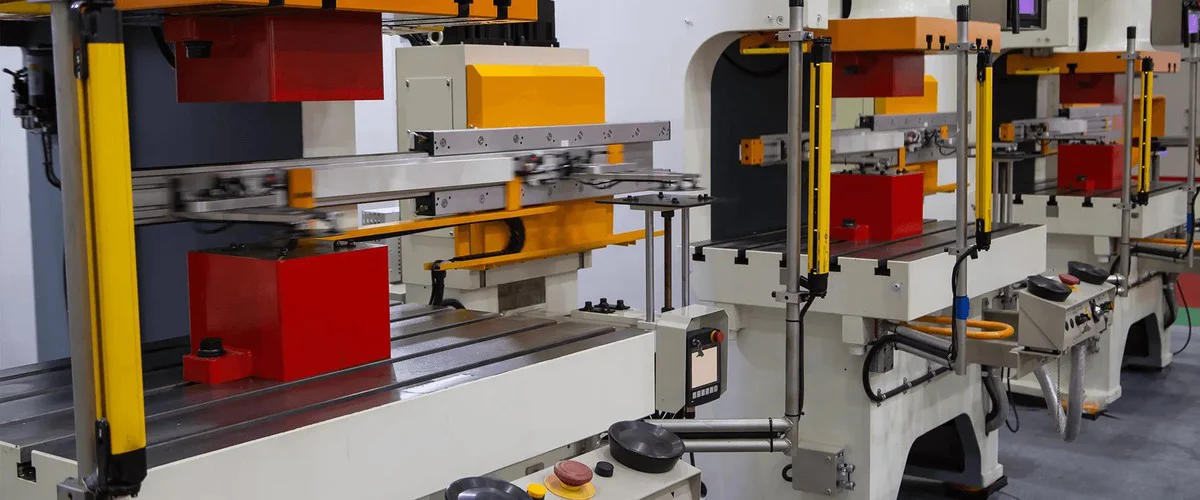
稼働率とは、設備が実際に生産している時間が計画生産時間に占める割合で、計算式は「実稼働時間 ÷ 計画生産時間 × 100%」です。稼働率は時間だけを見ます。OEEはそこに速度と良品率を掛け合わせ、3つをまとめて見ます。
工場の管理者からは、「うちの稼働率は結局いくつ?」「なぜ帳票の稼働率が100%を超える?」「稼働率とOEEはどちらを見るべき?」とよく聞かれます。この記事では、プレス機の例で計算式を1段階ずつ計算し、手書きの稼働率がなぜ不正確になりやすいのか、旧型設備からどう自動収集するかも説明します。
稼働率の計算式は?
最もよく使われる稼働率(時間稼働率とも呼ばれます)の計算式は1つだけです。
稼働率 = 実稼働時間 ÷ 計画生産時間 × 100%
- 計画生産時間:この設備で生産する予定の時間です。たとえば1シフト8時間から昼休み1時間を引くと、7時間になります。
- 実稼働時間:計画生産時間から、停止していたすべての時間を引いたものです。たとえば金型交換、材料待ち、故障、段取り替え、人待ちなどです。
計算例:プレス機1台の1シフト
| 項目 | 時間 |
|---|---|
| シフトの時間 | 8時間(480分) |
| 昼休み(生産を予定しない) | 60分 |
| 計画生産時間 | 420分 |
| 金型交換 2回 | 40分 |
| 材料待ち、小さな故障 | 23分 |
| 実稼働時間 | 420 − 40 − 23 = 357分 |
| 稼働率 | 357 ÷ 420 = 85% |
このプレス機は、15%の時間は生産していません。稼働率を上げるには、この63分がどこで止まっていたのか、つまり金型交換が長いのか、材料待ちなのか、故障なのかを把握する必要があります。
稼働率とOEEの違いは?
OEE(Overall Equipment Effectiveness、設備総合効率)は、3つの数字を掛け合わせたものです。
OEE = 稼働率(時間)× 性能稼働率(速度)× 良品率(品質)
| 指標 | 答える問い | 計算式 | 分かる損失 |
|---|---|---|---|
| 稼働率 | 設備はどれだけの時間、仕事をしているか? | 実稼働時間 ÷ 計画生産時間 | 金型交換、材料待ち、故障、段取り替え |
| 性能稼働率 | 動いている間、速度は十分か? | 実際の生産数 ÷(実稼働時間 × 標準速度) | 空転、チョコ停、速度低下での生産 |
| 良品率 | 作ったもののうち、良品はどれだけか? | 良品数 ÷ 実際の生産数 | 不良品、手直し、立ち上げ・段取り時の試し打ち品 |
| OEE | この設備は全体で何割の力を発揮したか? | 3つを掛け合わせる | 上記すべて |
簡単に言うと、稼働率が高いことは、たくさん作れている、うまく作れているということではありません。設備がずっと動いていても、速度が遅く、不良品がたくさん出ていれば、稼働率はきれいなままです。問題が見えるのはOEEです。
OEEの計算方法は?同じプレス機で続けて計算
上の例を引き継ぎます。このプレス機の標準速度は1分あたり30個です。
- 稼働率:357 ÷ 420 = 85%
- 性能稼働率:357分を標準速度で動かせば 357 × 30 = 10,710個作れるところ、実際は8,568個で、8,568 ÷ 10,710 = 80%
- 良品率:8,568個のうち良品は8,140個で、8,140 ÷ 8,568 ≈ 95%
- OEE:85% × 80% × 95% ≈ 64.6%
同じ設備で、稼働率85%なら良さそうに見えますが、OEEは6割強です。差の主因は性能稼働率で、設備が動いている時間のうち2割が速度の損失になっています。チョコ停、材料供給の不具合、意図的な減速などが考えられます。これが、稼働率だけでは足りない理由です。
稼働率が100%を超えるのはなぜ?
上の計算式では、稼働率は100%を超えません。帳票で100%超が出るときは、たいてい分母と分子の計算方法が違っています。
- 分母が「シフト時間」なのに、設備は残業して生産している:計画8時間に対して実際は9時間動いていれば、100%を超えます。残業の時間も計画生産時間に含めるべきです。
- 「生産数 ÷ 標準生産能力」で稼働率を計算している:稼働率を「実際の生産数 ÷ 標準生産能力」として計算している工場があります。標準速度を控えめに設定しすぎて、実際が標準より速いと100%を超えます。これは実質的には性能稼働率に近い指標で、標準速度の見直しが必要です。
- 1人が複数台を担当している、または複数シフトの合算:分子に複数台や複数シフトの時間を足しているのに、分母は1台・1シフト分しかありません。
100%を超えたら、まず計算式を明確に書き出してください。分子と分母がそれぞれどの時間で、どこから来ているのかです。同じ工場内で計算方法をそろえてこそ、各ラインを比較できます。
稼働率は高いほど良い?
そうとは限りません。稼働率が高いのは設備があまり止まらないということですが、注文がそれほどないのに設備を動かし続けても、在庫が積み上がり、材料と倉庫を占有するだけです。現実的な考え方は次のとおりです。
- 生産するときに、設備をいつでも動かせるか:故障や金型交換が長いなら改善が必要です。この部分は少ないほど良いです。
- 注文がないときの停止は正常:数字を良く見せるために生産する必要はありません。
- 単独の数字より推移を見る:同じ設備で今月は先月より高いか低いか、停止の原因は減っているかを見ます。
稼働率、可動率、設備利用率:よく混同される言葉
| 名称 | 一般的な意味 | 注意 |
|---|---|---|
| 稼働率(時間稼働率) | 実稼働時間 ÷ 計画生産時間 | 台湾の工場で最もよく使われる言い方 |
| 可動率 | 設備が「使いたいときに動かせる」割合。故障や金型交換で動かせないことを見る | 日本の工場では稼働率と分けて使われることが多く、100%に近いほど良い |
| 設備利用率 | 実際の生産量 ÷ 最大生産能力 | 経営や景況のレポートでよく使われ、現場の稼働率とは異なる |
| OEE(設備総合効率) | 稼働率 × 性能稼働率 × 良品率 | 時間、速度、品質を同時に見る |
同じ言葉でも、工場によって計算方法が異なる場合があります。取引先、親会社、コンサルタントと数字をすり合わせるときは、まず相手の計算式を確認してください。
なぜ手書きの稼働率は不正確になりやすい?
- 停止時間を記憶で後から書き足す:退勤前に記入するため、数分のチョコ停は記録されません。
- 生産数を目視や後からの数え直しで把握する:数量と時間が合わず、性能稼働率が計算できません。
- 人によって記録の仕方が違う:金型交換を停止に含めるか、昼休みを差し引くかが、シフトごとに違います。
- データの集計が月末:問題が起きたときは誰も気づかず、帳票が出るころには数週間が過ぎています。
稼働率とOEEを本当に使えるものにする鍵は、設備自身に動作の一つひとつを記録させることです。
旧型設備から稼働率を自動で収集するには?
多くの工場では、プレス機、射出成形機、包装機を10年以上使っており、ネット接続のインターフェースがなく、新機種への入れ替えも割に合いません。Utilization Fairyは、YenProtek が自社開発した、設備を改造せず旧型設備にも後付けできる設備稼働モニタリングシステムです。
- ラインを止めず、設備も改造しない:カウンターと通信モジュールを内蔵した制御ボックスを設備のそばに追加で取り付けます。新旧・メーカーを問わず使えます。
- 動作のたびに自動でアップロード:カウントのたびに自動でクラウドへ送信するので、手書きの転記は不要です。
- 稼働率とOEEを自動計算:システムが生産数を自動で集計して稼働率を計算し、OEEも計算できます。パソコン、タブレット、スマートフォンで見られます。
- 停止理由と履歴記録:リアルタイムの設備状態、生産進捗、作業指示、停止理由の分析、生産履歴記録、推移グラフが同じプラットフォームにそろっています。
導入例:台中のプレス加工工場では、工場内の設備の大半がネット接続できない旧型で、メーカーもまちまちでした。設備を改造せず、短期間の施工で、全設備の生産状況と稼働率を収集したいというご要望に対し、YenProtek は制御ボックスの後付けで工場全体の稼働率監視を実現しました。詳しくはプレス加工業の稼働率監視事例をご覧ください。
メーターや計器の数値も合わせて収集したいときは、Monitor-Fairyと組み合わせて、画像認識でメーターを自動で読み取れます。メーターを外したり設備を改造したりする必要はありません。
導入費用の見積もり方は?
費用は主に、接続する設備の台数、現場でのネット接続方法、既存システムと連携するかどうかで決まります。まずUtilization Fairy オンライン見積もりで設備台数を選べば、おおよその費用が分かります。設備の種類が多い場合や、MESやERPとの連携が必要な場合は、お問い合わせください。現場に合わせて評価します。
よくある質問
Q1:稼働率の計算式は?
稼働率 = 実稼働時間 ÷ 計画生産時間 × 100%。計画生産時間は生産するよう予定した時間、実稼働時間は、金型交換、材料待ち、故障などの停止を差し引いて、設備が実際に動いていた時間です。
Q2:稼働率とOEEの違いは?
稼働率は時間だけを見ます。OEEは「稼働率 × 性能稼働率 × 良品率」で、時間、速度、品質を同時に見ます。稼働率が高くても、速度が遅かったり不良が多かったりすれば、OEEは低くなります。
Q3:稼働率は100%を超えることがありますか?
標準の計算式では超えません。100%を超える場合は、分母に残業時間が入っていないか、「生産数÷標準生産能力」を稼働率としていて標準速度が低すぎるかのどちらかが多いため、まず計算方法をそろえてください。
Q4:OEEはどのくらいなら良いですか?
業種や設備の種類によって大きく違い、すべての工場に当てはまる数字はありません。現実的なのは、まず自社のOEEを正しく算出し、どの損失が最も大きいかを見て、月ごとに改善しているかを追うことです。
Q5:ネット接続機能のない旧型設備でも、稼働率を自動で収集できますか?
できます。Utilization Fairy は、カウンターと通信モジュールを内蔵した制御ボックスを設備のそばに追加で取り付けます。ラインを止めず、設備も改造せずに、動作のたびに自動でクラウドへ送信し、稼働率とOEEを計算します。
Q6:既存のMESやERPと連携できますか?
データ連携は可能です。既存システムの名称と連携したいデータをお知らせください。プロジェクトごとに評価します。