মেশিন ব্যবহারের হার হলো পরিকল্পিত উৎপাদন সময়ের মধ্যে মেশিন যতটা সময় সত্যিই উৎপাদন করেছে তার অনুপাত; সূত্র «প্রকৃত চলার সময় ÷ পরিকল্পিত উৎপাদন সময় × 100%»। ব্যবহারের হার শুধু সময় দেখে; OEE তাতে গতি ও মানের হার গুণ করে, তাই তিনটি বিষয় একসঙ্গে দেখে।
কারখানার ব্যবস্থাপকেরা প্রায়ই জিজ্ঞেস করেন: «আমাদের ব্যবহারের হার আসলে কত?», «রিপোর্টে ব্যবহারের হার 100% ছাড়ায় কেন?», «ব্যবহারের হার দেখব নাকি OEE?»। এই লেখায় একটি পাঞ্চ প্রেসের উদাহরণে সূত্রটি ধাপে ধাপে হিসাব করে দেখানো হয়েছে, এবং কেন হাতে লেখা ব্যবহারের হার প্রায়ই সঠিক হয় না এবং পুরনো মেশিন থেকে নিজে থেকে কীভাবে সংগ্রহ করা যায় তাও বলা হয়েছে।
মেশিন ব্যবহারের হারের সূত্র কীভাবে হিসাব করবেন?
সবচেয়ে প্রচলিত ব্যবহারের হার (সময়ভিত্তিক ব্যবহারের হারও বলে) মাত্র একটি সূত্রে:
ব্যবহারের হার = প্রকৃত চলার সময় ÷ পরিকল্পিত উৎপাদন সময় × 100%
- পরিকল্পিত উৎপাদন সময়: এই মেশিনের জন্য নির্ধারিত উৎপাদনের সময়। যেমন এক শিফটে 8 ঘণ্টা, দুপুরের বিরতি 1 ঘণ্টা বাদ দিলে 7 ঘণ্টা।
- প্রকৃত চলার সময়: পরিকল্পিত উৎপাদন সময় থেকে সব বন্ধ থাকার সময় বাদ দিয়ে যা থাকে, যেমন ডাই বদল, কাঁচামালের অপেক্ষা, বিকল হওয়া, মেশিন সামঞ্জস্য, লোকের অপেক্ষা।
হিসাবের উদাহরণ: একটি পাঞ্চ প্রেসের এক শিফট
| বিষয় | সময় |
|---|---|
| শিফটের সময় | 8 ঘণ্টা (480 মিনিট) |
| দুপুরের বিরতি (উৎপাদনে ধরা হয় না) | 60 মিনিট |
| পরিকল্পিত উৎপাদন সময় | 420 মিনিট |
| ডাই বদল 2 বার | 40 মিনিট |
| কাঁচামালের অপেক্ষা, ছোটখাটো বিকল | 23 মিনিট |
| প্রকৃত চলার সময় | 420 − 40 − 23 = 357 মিনিট |
| ব্যবহার হার | 357 ÷ 420 = 85% |
এই পাঞ্চ প্রেস 15% সময় উৎপাদনে ছিল না। ব্যবহারের হার বাড়াতে হলে জানতে হবে এই 63 মিনিট কোথায় নষ্ট হয়েছে: ডাই বদলে বেশি সময়, কাঁচামালের অপেক্ষা, নাকি বিকল।
ব্যবহারের হার ও OEE-এর পার্থক্য কী?
OEE (Overall Equipment Effectiveness, অর্থাৎ যন্ত্রের সামগ্রিক কার্যকারিতা) তিনটি সংখ্যা গুণ করে পাওয়া যায়:
OEE = ব্যবহারের হার (সময়) × কর্মদক্ষতা (গতি) × মানসম্পন্ন উৎপাদনের হার (মান)
| সূচক | কোন প্রশ্নের উত্তর দেয় | সূত্র | কী ধরনের ক্ষতি দেখা যায় |
|---|---|---|---|
| ব্যবহার হার | মেশিন কতক্ষণ কাজ করছে? | প্রকৃত চলার সময় ÷ পরিকল্পিত উৎপাদন সময় | ডাই বদল, কাঁচামালের অপেক্ষা, বিকল, মেশিন সামঞ্জস্য |
| কর্মদক্ষতা | কাজ চলার সময় গতি যথেষ্ট কিনা? | প্রকৃত উৎপাদন সংখ্যা ÷ (প্রকৃত চলার সময় × আদর্শ গতি) | ফাঁকা চলা, ছোট থামা, কম গতিতে উৎপাদন |
| মানসম্পন্ন উৎপাদনের হার | যা তৈরি হলো তার কতটা ভালো? | ভালো পণ্যের সংখ্যা ÷ প্রকৃত উৎপাদন সংখ্যা | ত্রুটিপূর্ণ পণ্য, পুনরায় কাজ, চালু ও সামঞ্জস্যের সময়ের পরীক্ষামূলক পণ্য |
| OEE | এই মেশিন সব মিলিয়ে কত শতাংশ কাজ দিয়েছে? | তিনটির গুণফল | উপরের সবকিছু |
সহজ কথায়: ব্যবহারের হার বেশি মানে এই নয় যে বেশি বা ভালো উৎপাদন হচ্ছে। মেশিন সারাক্ষণ চালু আছে, কিন্তু গতি খুব কম এবং অনেক ত্রুটিপূর্ণ পণ্য হচ্ছে, তবু ব্যবহারের হার সুন্দর দেখাবে; সমস্যা ধরা পড়ে শুধু OEE-তে।
OEE কীভাবে হিসাব করবেন? একই পাঞ্চ প্রেস দিয়ে এগোই
উপরের উদাহরণ ধরে নিই, এই পাঞ্চ প্রেসের আদর্শ গতি প্রতি মিনিটে 30টি:
- ব্যবহারের হার: 357 ÷ 420 = 85%
- কর্মদক্ষতা: আদর্শ গতিতে 357 মিনিটে 357 × 30 = 10,710টি তৈরি করা যেত, আসলে হয়েছে 8,568টি, 8,568 ÷ 10,710 = 80%
- মানসম্পন্ন উৎপাদনের হার: 8,568টির মধ্যে ভালো পণ্য 8,140টি, 8,140 ÷ 8,568 ≈ 95%
- OEE:85% × 80% × 95% ≈ 64.6%
একই মেশিনের ব্যবহারের হার 85% ভালো দেখালেও OEE মাত্র প্রায় 65%। পার্থক্যটা মূলত কর্মদক্ষতায়: মেশিন চালু থাকার সময়ে 20% গতির ক্ষতি হয়েছে, কারণ হতে পারে ছোট থামা, কাঁচামাল সরবরাহে অসুবিধা বা ইচ্ছা করে গতি কমানো। এ কারণেই শুধু ব্যবহারের হার দেখা যথেষ্ট নয়।
ব্যবহারের হার 100% ছাড়ালে তার মানে কী?
উপরের সূত্র অনুযায়ী ব্যবহারের হার 100% ছাড়ানো সম্ভব নয়। রিপোর্টে 100% ছাড়িয়ে গেলে সাধারণত হর ও লবের হিসাবের পদ্ধতি আলাদা:
- হরে «শিফটের সময়» ধরা, অথচ মেশিন ওভারটাইমে চলেছে: পরিকল্পনা 8 ঘণ্টার, আসলে চলেছে 9 ঘণ্টা, ফলে হিসাব 100% ছাড়িয়ে যায়। ওভারটাইমের সময়ও পরিকল্পিত উৎপাদন সময়ে ধরতে হবে।
- «উৎপাদন ÷ আদর্শ উৎপাদন ক্ষমতা» দিয়ে ব্যবহারের হার বের করা: কিছু কারখানা ব্যবহারের হারকে «প্রকৃত উৎপাদন ÷ আদর্শ উৎপাদন ক্ষমতা» ধরে। আদর্শ গতি খুব রক্ষণশীল ঠিক করা হলে এবং আসলে তার চেয়ে দ্রুত চললে 100% ছাড়িয়ে যায়। এটা আসলে কর্মদক্ষতার কাছাকাছি, আদর্শ গতি নতুন করে ভাবতে হবে।
- একজন কয়েকটি মেশিন দেখাশোনা করছেন, বা একাধিক শিফট যোগ হচ্ছে: লবে কয়েকটি মেশিন বা কয়েক শিফটের সময় যোগ করা হয়েছে, অথচ হরে মাত্র একটি মেশিন ও একটি শিফট।
100% ছাড়ালে আগে সূত্রটি পরিষ্কার লিখুন: লব ও হরে কোন সময়, কোথা থেকে এসেছে। একই কারখানায় হিসাবের পদ্ধতি এক করলে তবেই বিভিন্ন লাইনের মধ্যে তুলনা করা যায়।
ব্যবহারের হার যত বেশি তত ভালো কি?
সবসময় নয়। ব্যবহারের হার বেশি মানে মেশিন কম থামে, কিন্তু অর্ডার তত না থাকলে জোর করে মেশিন চালালে শুধু মজুত বাড়ে, কাঁচামাল ও গুদামের জায়গা আটকে থাকে। বাস্তবসম্মত দৃষ্টিভঙ্গি হলো:
- উৎপাদন করতে হলে মেশিন কি যখন-তখন চালু হতে পারে: বিকল ও ডাই বদলে দেরি উন্নত করতে হবে; এ অংশ যত কম, তত ভালো।
- অর্ডার না থাকলে বন্ধ থাকা স্বাভাবিক: সংখ্যা সুন্দর দেখানোর জন্য উৎপাদন করার দরকার নেই।
- একটি সংখ্যার চেয়ে প্রবণতা দেখা বেশি জরুরি: একই মেশিনের এ মাসের হার গত মাসের চেয়ে বেশি না কম, বন্ধ থাকার কারণ কমেছে কিনা।
ব্যবহারের হার, প্রাপ্যতা ও উৎপাদন ক্ষমতার ব্যবহার: যে কয়েকটি শব্দ প্রায়ই গুলিয়ে ফেলা হয়
| নাম | প্রচলিত অর্থ | লক্ষ্য রাখুন |
|---|---|---|
| মেশিন ব্যবহারের হার (সময়ভিত্তিক ব্যবহারের হার) | প্রকৃত চলার সময় ÷ পরিকল্পিত উৎপাদন সময় | তাইওয়ানের কারখানায় সবচেয়ে বেশি ব্যবহৃত কথা |
| মেশিনের প্রাপ্যতা | মেশিন «দরকারের সময় চলতে পারে কিনা»-র অনুপাত; বিকল ও ডাই বদলের কারণে না চলতে পারা দেখা হয় | জাপানের কারখানায় প্রায়ই ব্যবহারের হার থেকে আলাদা করে বলা হয়; 100%-এর যত কাছে, তত ভালো |
| উৎপাদন ক্ষমতার ব্যবহার | প্রকৃত উৎপাদন ÷ সর্বোচ্চ উৎপাদন ক্ষমতা | ব্যবস্থাপনা ও অর্থনৈতিক প্রতিবেদনে বেশি ব্যবহৃত হয়, এবং কারখানার ব্যবহারের হার থেকে আলাদা |
| OEE (যন্ত্রের সামগ্রিক কার্যকারিতা) | ব্যবহারের হার × কর্মদক্ষতা × মানসম্পন্ন উৎপাদনের হার | সময়, গতি ও মান একসঙ্গে দেখে |
একই শব্দ ভিন্ন কারখানায় ভিন্নভাবে হিসাব হতে পারে; গ্রাহক, মূল কোম্পানি বা পরামর্শদাতার সঙ্গে সংখ্যা মেলানোর সময় আগে অপর পক্ষের সূত্র নিশ্চিত করে নিন।
হাতে লেখা ব্যবহারের হার প্রায়ই সঠিক হয় না কেন?
- বন্ধ থাকার সময় স্মৃতি থেকে লেখা হয়: ছুটির আগে ফর্ম পূরণ করা হয়, কয়েক মিনিটের ছোট থামা আদৌ লেখা হয় না।
- উৎপাদন চোখে দেখে বা পরে গুনে লেখা হয়: সংখ্যা ও সময় মেলে না, ফলে কর্মদক্ষতা হিসাব করা যায় না।
- প্রত্যেকের লেখার পদ্ধতি আলাদা: ডাই বদল বন্ধ থাকা ধরা হবে কিনা, দুপুরের বিরতি বাদ যাবে কিনা, শিফটভেদে লেখা আলাদা।
- তথ্য মাস শেষে গোছানো হয়: সমস্যা ঘটার সময় কেউ জানে না, রিপোর্ট বের হওয়া পর্যন্ত কয়েক সপ্তাহ পেরিয়ে যায়।
ব্যবহারের হার ও OEE সত্যিই কাজে লাগাতে হলে মূল কথা হলো মেশিন নিজেই প্রতিটি চলা লিখে রাখবে।
পুরনো মেশিন থেকে নিজে থেকে ব্যবহারের হার কীভাবে সংগ্রহ করবেন?
অনেক কারখানার পাঞ্চ প্রেস, ইনজেকশন মোল্ডিং মেশিন ও প্যাকেজিং মেশিন দশ বছরের বেশি পুরনো, নেটওয়ার্ক ইন্টারফেস নেই, নতুন কেনা লাভজনক নয়। Utilization Fairy হলো YenProtek-এর নিজস্ব উদ্ভাবিত মেশিন ব্যবহার পর্যবেক্ষণ সিস্টেম, মেশিন না বদলে পুরনো মেশিনেও বসানো যায়:
- লাইন বন্ধ না করে, মেশিন না বদলে: মেশিনের পাশে কাউন্টার ও যোগাযোগ মডিউলসহ একটি কন্ট্রোল বক্স বসানো হয়; নতুন-পুরনো ও বিভিন্ন ব্র্যান্ডের মেশিনে চলে।
- প্রতিটি চলা নিজে থেকে আপলোড: প্রতিটি গণনা নিজে থেকে ক্লাউডে যায়, আর হাতে লিখতে হয় না।
- নিজে থেকে ব্যবহারের হার ও OEE হিসাব: সিস্টেম নিজেই উৎপাদন গণনা করে ব্যবহারের হার হিসাব করে, OEE-ও হিসাব করতে পারে; কম্পিউটার, ট্যাবলেট ও মোবাইলে দেখা যায়।
- বন্ধ থাকার কারণ ও ইতিহাস: যন্ত্রের রিয়েল-টাইম অবস্থা, উৎপাদনের অগ্রগতি, ওয়ার্ক অর্ডার, বন্ধ থাকার কারণ বিশ্লেষণ, উৎপাদনের ইতিহাস ও প্রবণতার রেখাচিত্র সবই একই প্ল্যাটফর্মে।
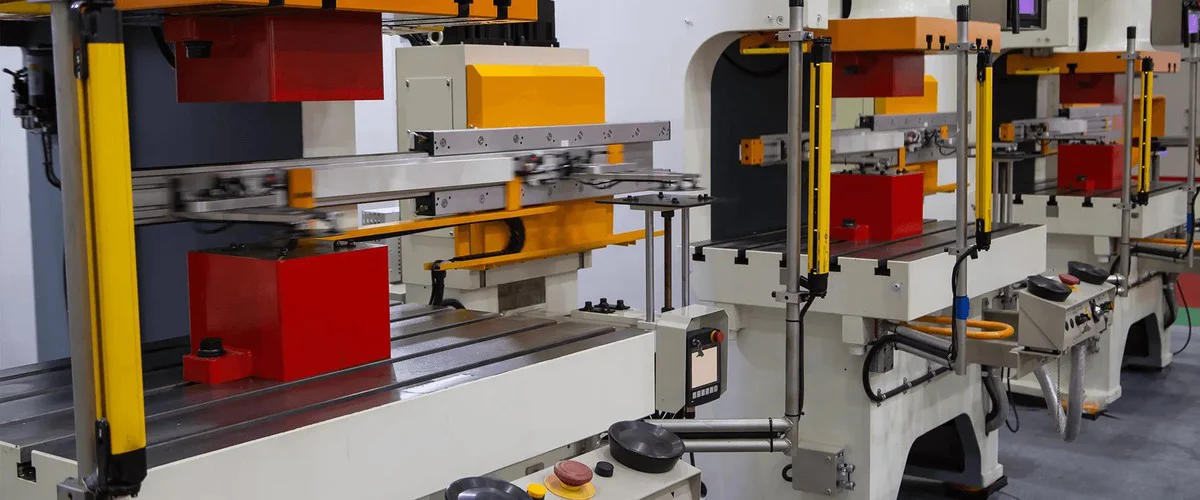
বাস্তবায়নের উদাহরণ: তাইচুং-এর একটি পাঞ্চ প্রেস প্রক্রিয়াকরণ কারখানা, যেখানে বেশিরভাগ মেশিন নেটওয়ার্কে যুক্ত করা যায় না এমন পুরনো ধরনের এবং ব্র্যান্ডও ভিন্ন। মেশিন না বদলে ও দ্রুত কাজ শেষ করে প্রতিটি মেশিনের উৎপাদন অবস্থা ও ব্যবহারের হার সংগ্রহ করতে চেয়েছিল; YenProtek কন্ট্রোল বক্স বসিয়ে পুরো কারখানার ব্যবহারের হার পর্যবেক্ষণ সম্পন্ন করেছে। বিস্তারিত দেখুন পাঞ্চ প্রেস শিল্পে ব্যবহারের হার পর্যবেক্ষণের কেস।
গেজ ও যন্ত্রের মানও একসঙ্গে সংগ্রহ করতে চাইলে Monitor-Fairy যুক্ত করতে পারেন; এটি ছবি শনাক্তকরণে নিজে থেকে গেজ পড়ে, গেজ খুলতে বা মেশিন বদলাতে হয় না।
বাস্তবায়নের খরচ কীভাবে আন্দাজ করবেন?
খরচ মূলত নির্ভর করে কতগুলো মেশিন যুক্ত করবেন, সাইটে কীভাবে ইন্টারনেটে যুক্ত হবে এবং বিদ্যমান সিস্টেমের সঙ্গে সংযোগ লাগবে কিনা তার উপর। আগে Utilization Fairy অনলাইন কোটেশন-এ গিয়ে মেশিনের সংখ্যা বেছে আনুমানিক খরচ দেখতে পারেন; মেশিনের ধরন বেশি হলে বা MES বা ERP-এর সঙ্গে যুক্ত করতে হলে আমাদের সাথে যোগাযোগ করুন, আমরা সাইট দেখে মূল্যায়ন করব।
সাধারণ জিজ্ঞাসা
প্রশ্ন 1: মেশিন ব্যবহারের হারের সূত্র কী?
মেশিন ব্যবহারের হার = প্রকৃত চলার সময় ÷ পরিকল্পিত উৎপাদন সময় × 100%। পরিকল্পিত উৎপাদন সময় হলো যে সময় উৎপাদনের জন্য নির্ধারিত; প্রকৃত চলার সময় হলো ডাই বদল, কাঁচামালের অপেক্ষা ও বিকল হওয়ার মতো বন্ধ থাকার সময় বাদ দিয়ে মেশিন যে সময় সত্যিই কাজ করেছে।
প্রশ্ন 2: ব্যবহারের হার ও OEE-এর পার্থক্য কী?
ব্যবহারের হার শুধু সময় দেখে; OEE হলো ব্যবহারের হার × কর্মদক্ষতা × মানসম্পন্ন উৎপাদনের হার, তাই সময়, গতি ও মান একসঙ্গে দেখে। ব্যবহারের হার বেশি হলেও গতি কম ও ত্রুটিপূর্ণ বেশি হলে OEE কমই থাকে।
প্রশ্ন 3: ব্যবহারের হার কি 100% ছাড়াতে পারে?
আদর্শ সূত্র অনুযায়ী পারে না। 100% ছাড়ালে সাধারণত হরে ওভারটাইম ধরা হয়নি, অথবা «উৎপাদন ÷ আদর্শ উৎপাদন ক্ষমতা»-কে ব্যবহারের হার ধরা হয়েছে এবং আদর্শ গতি খুব কম ঠিক করা হয়েছে; আগে হিসাবের পদ্ধতি এক করুন।
প্রশ্ন 4: OEE কত হলে ভালো ধরা হয়?
শিল্প ও মেশিনের ধরন অনুযায়ী অনেক ভিন্ন হয়, সব কারখানার জন্য খাটে এমন কোনো সংখ্যা নেই। বাস্তবসম্মত উপায় হলো আগে নিজের OEE সঠিকভাবে বের করা, তারপর কোন ক্ষতি সবচেয়ে বেশি তা দেখা এবং প্রতি মাসে উন্নতি হচ্ছে কিনা অনুসরণ করা।
প্রশ্ন 5: পুরনো মেশিনে নেটওয়ার্ক সংযোগ নেই, তবু কি নিজে থেকে ব্যবহারের হার সংগ্রহ করা যায়?
যায়। Utilization Fairy মেশিনের পাশে কাউন্টার ও যোগাযোগ মডিউলসহ একটি কন্ট্রোল বক্স বসায়; লাইন বন্ধ করতে হয় না, মেশিনও বদলাতে হয় না। প্রতিবার চলার তথ্য নিজে থেকে ক্লাউডে যায় এবং ব্যবহারের হার ও OEE হিসাব হয়।
প্রশ্ন 6: বর্তমান MES ও ERP-এর সঙ্গে কি যুক্ত করা যায়?
ডেটা সংযোগ দেওয়া যায়। বর্তমান সিস্টেমের নাম ও যে ডেটা যুক্ত করতে চান তা আমাদের জানান; প্রকল্প অনুযায়ী মূল্যায়ন করা হবে।