La tasa de utilización es la proporción del tiempo planificado de producción en que la máquina realmente produce; su fórmula es "tiempo real de operación ÷ tiempo de producción planificado × 100 %". La tasa de utilización solo mide el tiempo; el OEE le suma la velocidad y la calidad, y así se miran las tres cosas juntas.
Los jefes de planta suelen preguntar: "¿Cuál es realmente nuestra tasa de utilización?", "¿Por qué en el reporte pasa de 100 %?", "¿Debo mirar la tasa de utilización o el OEE?". Este artículo calcula paso a paso la fórmula con el ejemplo de una prensa, y explica por qué la tasa anotada a mano suele no ser exacta y cómo recolectarla automáticamente en máquinas antiguas.
¿Cómo se calcula la tasa de utilización?
La tasa de utilización más usada (también llamada tasa de utilización de tiempo) tiene una sola fórmula:
Tasa de utilización = tiempo real de operación ÷ tiempo de producción planificado × 100 %
- Tiempo de producción planificado: el tiempo que se programó para que esta máquina produzca. Por ejemplo, un turno de 8 horas menos 1 hora de almuerzo son 7 horas.
- Tiempo real de operación: el tiempo de producción planificado menos todos los tiempos de parada, como cambio de molde, espera de material, fallas, ajustes de máquina y espera de personal.
Ejemplo: un turno de una prensa
| Aspecto | Tiempo |
|---|---|
| Duración del turno | 8 horas (480 minutos) |
| Almuerzo (sin producción programada) | 60 minutos |
| Tiempo de producción planificado | 420 minutos |
| 2 cambios de molde | 40 minutos |
| Espera de material y fallas menores | 23 minutos |
| Tiempo real de operación | 420 - 40 - 23 = 357 minutos |
| Tasa de operación | 357 ÷ 420 = 85% |
Esta prensa pasó 15 % del tiempo sin producir. Para subir la tasa de utilización hay que saber dónde se detuvieron esos 63 minutos: cambios de molde demasiado largos, espera de material o fallas.
¿En qué se diferencian la tasa de utilización y el OEE?
El OEE (Overall Equipment Effectiveness, eficiencia general de los equipos) es el producto de tres números:
OEE = tasa de utilización (tiempo) × eficiencia de rendimiento (velocidad) × tasa de calidad (calidad)
| Indicador | Pregunta que responde | Fórmula | Qué pérdidas muestra |
|---|---|---|---|
| Tasa de operación | ¿Cuánto tiempo está trabajando la máquina? | Tiempo real de operación ÷ tiempo de producción planificado | Cambios de molde, espera de material, fallas, ajustes |
| Eficiencia de rendimiento | Cuando trabaja, ¿va a la velocidad que debería? | Cantidad real producida ÷ (tiempo real de operación × velocidad estándar) | Marcha en vacío, microparadas, producción a velocidad reducida |
| Tasa de calidad | De lo que se produjo, ¿cuánto es bueno? | Piezas buenas ÷ cantidad real producida | Piezas defectuosas, retrabajos, piezas de prueba al arrancar y ajustar |
| OEE | ¿Qué proporción de su potencial aprovecha la máquina en conjunto? | Producto de los tres | Todo lo anterior |
En pocas palabras: una tasa de utilización alta no significa que se produzca mucho ni que se produzca bien. Si la máquina está siempre encendida pero va muy lenta y saca muchas piezas defectuosas, la tasa de utilización igual se ve excelente, y solo el OEE deja ver el problema.
¿Cómo se calcula el OEE? Sigamos con la misma prensa
Con el ejemplo anterior, la velocidad estándar de esta prensa es de 30 piezas por minuto:
- Tasa de utilización: 357 ÷ 420 = 85 %
- Eficiencia de rendimiento: en 357 minutos, a velocidad estándar podría hacer 357 × 30 = 10,710 piezas; hizo 8,568, y 8,568 ÷ 10,710 = 80 %
- Tasa de calidad: de las 8,568 piezas, 8,140 son buenas; 8,140 ÷ 8,568 ≈ 95 %
- OEE:85% × 80% × 95% ≈ 64.6%
La misma máquina, con una tasa de utilización de 85 % que se ve bien, tiene un OEE de apenas un poco más de 60 %. La diferencia está sobre todo en la eficiencia de rendimiento: durante el tiempo que la máquina estuvo encendida hubo una pérdida de velocidad de 20 %, que puede deberse a microparadas, alimentación irregular o reducción de velocidad a propósito. Por eso no basta con mirar solo la tasa de utilización.
¿Por qué la tasa de utilización pasa de 100 %?
Con la fórmula de arriba, la tasa de utilización no puede superar 100 %. Si en un reporte aparece más de 100 %, casi siempre es porque numerador y denominador se calcularon de forma distinta:
- El denominador usa el "horario del turno", pero la máquina produjo horas extra: si se planificaron 8 horas y se trabajaron 9, el resultado pasa de 100 %. Las horas extra también deben contarse como tiempo de producción planificado.
- Se calcula como "producción ÷ capacidad estándar": algunas fábricas calculan la tasa de utilización como "producción real ÷ capacidad estándar"; si la velocidad estándar se fijó de forma muy conservadora y la máquina produce más rápido que el estándar, el resultado pasa de 100 %. En realidad eso se parece más a la eficiencia de rendimiento, y hay que revisar la velocidad estándar.
- Una persona atiende varias máquinas, o se suman varios turnos: el numerador suma el tiempo de varias máquinas o de varios turnos, pero el denominador usa solo una máquina y un turno.
Cuando aparezca un valor mayor de 100 %, primero escriba con claridad la fórmula: qué tiempo es el numerador, cuál es el denominador y de dónde sale cada uno. Si dentro de una misma fábrica se usa el mismo método de cálculo, las líneas de producción se pueden comparar entre sí.
¿Una tasa de utilización más alta es siempre mejor?
No necesariamente. Una tasa alta significa que la máquina se detiene poco, pero si no hay tantos pedidos y se obliga a la máquina a seguir produciendo, solo se acumula inventario y se ocupan materiales y bodega. Una forma más práctica de verlo es:
- Cuando hay que producir, ¿la máquina puede arrancar en cualquier momento? Las fallas y los cambios de molde demasiado largos deben mejorarse; en esto, mientras menos paradas, mejor.
- Cuando no hay pedidos, es normal que la máquina esté parada: no hace falta producir solo para que el número se vea bien.
- Importa más la tendencia que una cifra aislada: si la misma máquina este mes está más alta o más baja que el anterior, y si las causas de las paradas se han reducido.
Tasa de utilización, disponibilidad y aprovechamiento de la capacidad: términos que se suelen confundir
| Nombre | Significado habitual | Qué tener en cuenta |
|---|---|---|
| Tasa de utilización (de tiempo) | Tiempo real de operación ÷ tiempo de producción planificado | La expresión más usada en las fábricas de Taiwán |
| Disponibilidad | Proporción de veces en que la máquina "puede funcionar cuando se necesita"; mide la imposibilidad de operar por fallas o cambios de molde | En las fábricas japonesas suele tratarse aparte de la tasa de utilización; mientras más se acerque a 100 %, mejor |
| Aprovechamiento de la capacidad | Producción real ÷ capacidad máxima | Se usa sobre todo en informes de gestión y de coyuntura económica; es distinto de la tasa de utilización en planta |
| OEE (eficiencia general de los equipos) | Tasa de utilización × eficiencia de rendimiento × tasa de calidad | Mide a la vez tiempo, velocidad y calidad |
El mismo término puede calcularse de forma distinta en distintas fábricas; cuando compare cifras con un cliente, con la casa matriz o con un consultor, confirme primero qué fórmula usa la otra parte.
¿Por qué la tasa de utilización anotada a mano suele no ser exacta?
- El tiempo de parada se completa de memoria: la hoja se llena justo antes de salir, y las paradas de unos pocos minutos simplemente no quedan registradas.
- La producción se estima a ojo o se cuenta después: si cantidad y tiempo no cuadran, no se puede calcular la eficiencia de rendimiento.
- Cada persona anota a su manera: si el cambio de molde cuenta como parada, si se descuenta el almuerzo; cada turno lo escribe distinto.
- Los datos se ordenan a fin de mes: nadie se entera cuando ocurre el problema, y cuando sale el reporte ya pasaron varias semanas.
Para que la tasa de utilización y el OEE sean realmente útiles, lo clave es que la propia máquina registre cada ciclo de operación.
¿Cómo recolectar automáticamente la tasa de utilización en máquinas antiguas?
En muchas fábricas, las prensas, inyectoras y empacadoras llevan más de diez años, no tienen interfaz de conexión y reemplazarlas no conviene. Utilization Fairy es un sistema de monitoreo de utilización de máquinas desarrollado por YenProtek, que no requiere modificar la máquina y puede instalarse en equipos antiguos:
- Sin detener la línea ni modificar la máquina: se agrega junto a la máquina una caja de control con contador y módulo de comunicación; sirve para máquinas nuevas y antiguas de cualquier marca.
- Subida automática en cada ciclo: cada conteo se sube automáticamente a la nube, sin necesidad de anotarlo a mano.
- Cálculo automático de la tasa de utilización y del OEE: el sistema contabiliza la producción y calcula la tasa de utilización, y también puede calcular el OEE; se ve desde computadora, tableta y celular.
- Causas de parada e historial: estado de los equipos en tiempo real, avance de producción, órdenes de trabajo, análisis de causas de parada, registros históricos de producción y gráficos de tendencia están en la misma plataforma.
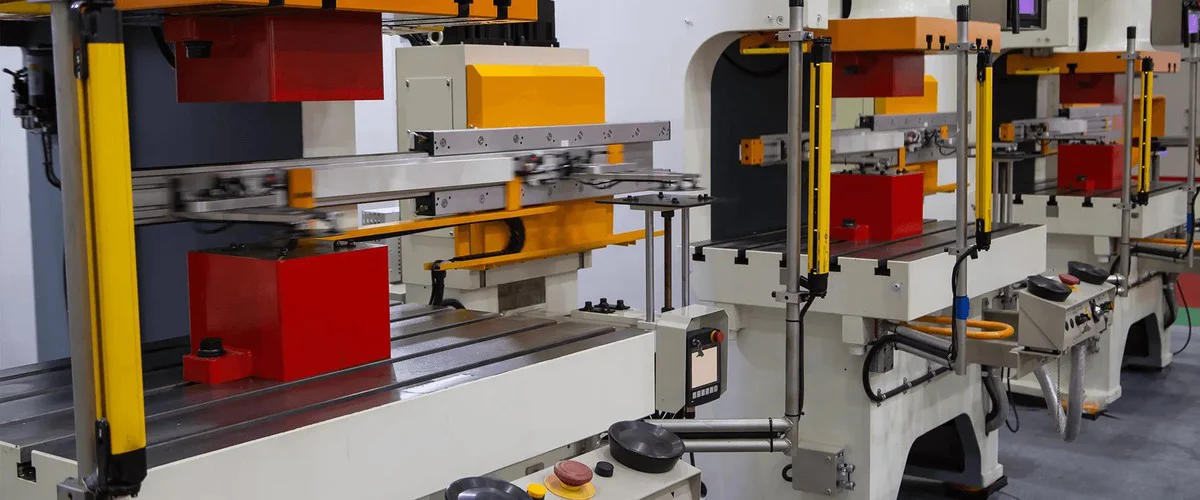
Caso de implementación: una fábrica de estampado de Taichung, cuyas máquinas son en su mayoría antiguas, sin conexión a internet y de distintas marcas, quería recolectar el estado de producción y la tasa de utilización de cada máquina sin modificarlas y con una instalación rápida. YenProtek lo logró agregando cajas de control y así monitoreó la tasa de utilización de toda la planta. Para más detalles, vea el caso de monitoreo de la tasa de utilización en el sector de prensas.
Cuando también quiere recolectar los valores de relojes e instrumentos de medición, puede combinarlo con Monitor-Fairy, que lee los medidores automáticamente mediante reconocimiento de imágenes, sin desmontar el instrumento ni modificar la máquina.
¿Cómo estimar el costo de implementación?
El costo depende sobre todo de cuántas máquinas se van a conectar, de cómo se conectarán a internet en el lugar y de si se integrarán con sistemas existentes. Puede ir primero a la cotización en línea de Utilization Fairy y elegir la cantidad de máquinas para ver un costo aproximado; si tiene muchos tipos de máquinas o quiere conectar un MES o un ERP, contáctenos y lo evaluaremos según su planta.
Preguntas frecuentes
P1: ¿Cuál es la fórmula de la tasa de utilización?
Tasa de utilización = tiempo real de operación ÷ tiempo de producción planificado × 100 %. El tiempo de producción planificado es el tiempo programado para producir; el tiempo real de operación es el tiempo en que la máquina realmente trabajó, una vez descontadas las paradas por cambio de molde, espera de material, fallas, etc.
P2: ¿En qué se diferencian la tasa de utilización y el OEE?
La tasa de utilización solo mira el tiempo. El OEE es tasa de utilización × eficiencia de rendimiento × tasa de calidad, y mira a la vez tiempo, velocidad y calidad. Si la tasa de utilización es alta pero la máquina va lenta o saca muchas piezas defectuosas, el OEE igual saldrá bajo.
P3: ¿La tasa de utilización puede superar 100 %?
Con la fórmula estándar no. Cuando pasa de 100 %, casi siempre es porque el denominador no incluyó las horas extra, o porque se calculó "producción ÷ capacidad estándar" como si fuera la tasa de utilización y la velocidad estándar quedó demasiado baja. Primero hay que unificar la forma de calcular.
P4: ¿Cuánto de OEE se considera bueno?
Varía mucho según el sector y el tipo de máquina, y no hay una cifra que sirva para todas las fábricas. Lo más práctico es calcular bien su propio OEE, ver qué pérdida es la mayor y dar seguimiento mes a mes para ver si mejora.
P5: Mi máquina antigua no tiene conexión a internet, ¿se puede recolectar la tasa de utilización automáticamente?
Sí. Utilization Fairy agrega junto a la máquina una caja de control con contador y módulo de comunicación, sin detener la línea ni modificar la máquina. En cada ciclo de operación sube los datos a la nube y calcula la tasa de utilización y el OEE.
P6: ¿Se puede conectar con el MES o el ERP que ya tenemos?
Se pueden ofrecer integraciones de datos. Cuéntenos el nombre de sus sistemas actuales y los datos que quiere conectar, y lo evaluamos como proyecto.