가동률은 설비가 실제로 생산하는 시간이 계획 생산 시간에서 차지하는 비율이며, 계산식은 ‘실제 가동 시간 ÷ 계획 생산 시간 × 100%’입니다. 가동률은 시간만 봅니다. OEE는 여기에 속도와 양품률을 곱해 세 가지를 함께 봅니다.
공장 관리자가 자주 묻는 질문이 있습니다. ‘우리 가동률은 대체 얼마입니까?’, ‘보고서의 가동률이 왜 100%를 넘습니까?’, ‘가동률과 OEE 중 무엇을 봐야 합니까?’ 이 글에서는 프레스 기계 한 대의 예시로 계산식을 단계별로 풀어 보고, 수기로 적은 가동률이 왜 자주 부정확한지, 구형 설비에서 어떻게 자동 수집하는지도 설명합니다.
가동률 계산식은 어떻게 되나요?
가장 많이 쓰는 가동률(시간 가동률이라고도 합니다)은 계산식이 하나뿐입니다.
가동률 = 실제 가동 시간 ÷ 계획 생산 시간 × 100%
- 계획 생산 시간: 이 설비로 생산하기로 예정한 시간입니다. 예를 들어 한 교대 8시간에서 점심시간 1시간을 빼면 7시간입니다.
- 실제 가동 시간: 계획 생산 시간에서 멈춘 모든 시간을 뺀 것입니다. 예를 들어 금형 교체, 자재 대기, 고장, 설비 조정, 사람 대기가 있습니다.
계산 예시: 프레스 기계 한 대의 한 교대
| 항목 | 시간 |
|---|---|
| 교대 시간 | 8시간(480분) |
| 점심시간(생산 미편성) | 60분 |
| 계획 생산 시간 | 420분 |
| 금형 교체 2회 | 40분 |
| 자재 대기, 사소한 고장 | 23분 |
| 실제 가동 시간 | 420 - 40 - 23 = 357분 |
| 가동률 | 357 ÷ 420 = 85% |
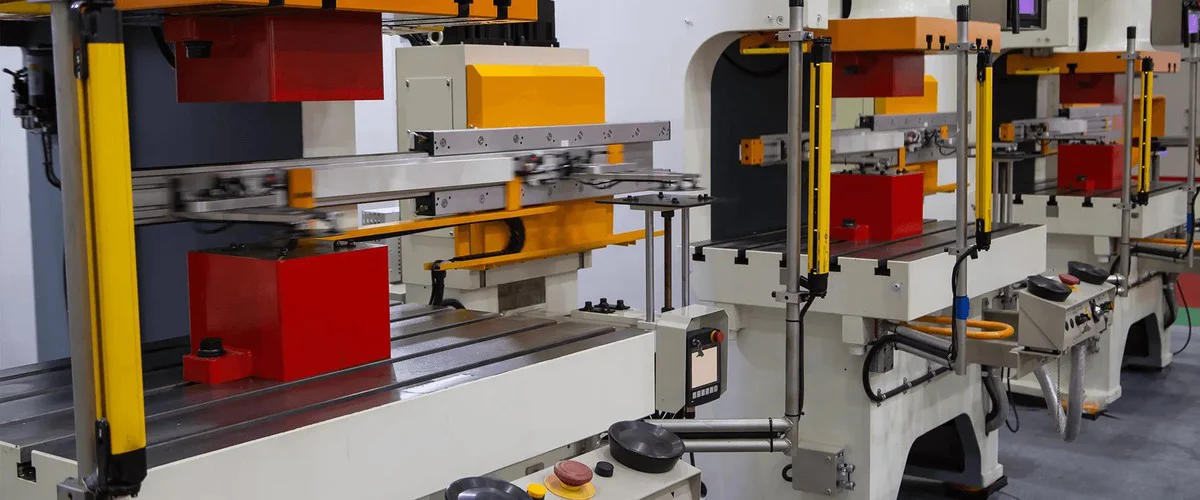
이 프레스 기계는 시간의 15%를 생산하지 못했습니다. 가동률을 높이려면 이 63분이 어디에서 멈췄는지, 즉 금형 교체가 길었는지, 자재 대기였는지, 고장이었는지 알아야 합니다.
가동률과 OEE는 어떻게 다른가요?
OEE(Overall Equipment Effectiveness, 설비종합효율)는 세 숫자를 곱한 값입니다.
OEE = 가동률(시간) × 성능 가동률(속도) × 양품률(품질)
| 지표 | 답하는 질문 | 계산식 | 알 수 있는 손실 |
|---|---|---|---|
| 가동률 | 설비가 얼마나 일하고 있는가? | 실제 가동 시간 ÷ 계획 생산 시간 | 금형 교체, 자재 대기, 고장, 설비 조정 |
| 성능 가동률 | 일하는 동안 속도는 충분한가? | 실제 생산량 ÷ (실제 가동 시간 × 표준 속도) | 공회전, 잔고장(짧은 정지), 감속 생산 |
| 양품률 | 만든 것 중 양품은 얼마나 되는가? | 양품 수 ÷ 실제 생산량 | 불량품, 재작업, 시동·설비 조정 시의 시험 생산품 |
| OEE | 이 설비는 전체적으로 몇 할을 발휘했는가? | 세 가지를 곱함 | 위 항목 전체 |
간단히 말해 가동률이 높다고 많이, 잘 만든 것은 아닙니다. 설비가 계속 켜져 있어도 속도가 매우 느리고 불량품이 쏟아지면 가동률은 여전히 보기 좋게 나옵니다. 문제는 OEE에서 드러납니다.
OEE는 어떻게 계산하나요? 같은 프레스 기계로 이어서 계산
위 예시를 그대로 이어 갑니다. 이 프레스 기계의 표준 속도는 분당 30개입니다.
- 가동률: 357 ÷ 420 = 85%
- 성능 가동률: 357분 동안 표준 속도로 가동하면 357 × 30 = 10,710개를 만들 수 있는데 실제로는 8,568개를 만들었으므로, 8,568 ÷ 10,710 = 80%
- 양품률: 8,568개 중 양품이 8,140개이므로, 8,140 ÷ 8,568 ≈ 95%
- OEE:85% × 80% × 95% ≈ 64.6%
같은 설비인데 가동률 85%는 괜찮아 보여도 OEE는 60%대에 그칩니다. 차이는 주로 성능 가동률에서 나는데, 설비가 켜져 있는 시간 중 20%가 속도 손실입니다. 잔고장, 자재 공급 불량, 의도적인 감속 등이 원인일 수 있습니다. 가동률만 보아서는 부족한 이유가 이것입니다.
가동률이 100%를 넘는 건 왜 그런가요?
위 계산식대로라면 가동률은 100%를 넘을 수 없습니다. 보고서에서 100%를 넘게 나오는 것은 대개 분모와 분자의 계산 방식이 다르기 때문입니다.
- 분모는 ‘교대 시간’인데 설비는 연장 근무로 생산한 경우: 계획은 8시간인데 실제로 9시간 가동했다면 100%를 넘습니다. 연장 근무 시간도 계획 생산 시간에 넣어야 합니다.
- ‘생산량 ÷ 표준 생산 능력’으로 가동률을 계산한 경우: 일부 공장은 가동률을 ‘실제 생산량 ÷ 표준 생산 능력’으로 계산합니다. 표준 속도를 너무 보수적으로 잡아 실제가 표준보다 빠르면 100%를 넘습니다. 이것은 사실상 성능 가동률에 가까운 지표이므로 표준 속도를 다시 검토해야 합니다.
- 한 사람이 여러 대를 맡았거나 여러 교대를 합산한 경우: 분자에는 여러 대 또는 여러 교대의 시간을 더했는데 분모는 한 대, 한 교대분만 쓴 경우입니다.
100%를 넘으면 먼저 계산식을 분명히 적어 보십시오. 분자와 분모가 각각 어떤 시간이고 어디에서 오는지 확인해야 합니다. 같은 공장 안에서 계산 방식을 통일해야 각 라인을 비교할 수 있습니다.
가동률은 높을수록 좋은가요?
꼭 그렇지는 않습니다. 가동률이 높다는 것은 설비가 거의 멈추지 않는다는 뜻이지만, 주문이 그만큼 없는데 억지로 설비를 계속 돌리면 재고만 쌓이고 자재와 창고만 차지합니다. 현실적인 관점은 다음과 같습니다.
- 생산해야 할 때 설비가 언제든 움직일 수 있는가: 고장이나 긴 금형 교체는 개선해야 하며, 이 부분은 적을수록 좋습니다.
- 주문이 없을 때의 정지는 정상: 숫자를 좋게 보이려고 생산할 필요는 없습니다.
- 단일 숫자보다 추세가 중요: 같은 설비가 이번 달에 지난달보다 높은지 낮은지, 정지 원인이 줄었는지를 봅니다.
가동률, 가용률, 생산능력 이용률: 자주 혼용되는 용어
| 이름 | 일반적인 의미 | 유의 사항 |
|---|---|---|
| 가동률(시간 가동률) | 실제 가동 시간 ÷ 계획 생산 시간 | 대만 공장에서 가장 많이 쓰는 표현 |
| 가용률 | 설비를 ‘쓰려 할 때 움직일 수 있는’ 비율. 고장과 금형 교체로 움직이지 못한 것을 봄 | 일본 공장에서는 가동률과 구분해서 쓰는 경우가 많으며, 가용률은 100%에 가까울수록 좋음 |
| 생산능력 이용률 | 실제 생산량 ÷ 최대 생산 능력 | 경영, 경기 보고서에 자주 쓰이며 현장의 가동률과는 다름 |
| OEE(설비종합효율) | 가동률 × 성능 가동률 × 양품률 | 시간, 속도, 품질을 함께 봄 |
같은 용어라도 공장마다 계산 방식이 다를 수 있습니다. 고객, 모회사, 컨설턴트와 숫자를 맞춰 볼 때는 먼저 상대방의 계산식을 확인하십시오.
수기로 기록한 가동률은 왜 자주 부정확할까요?
- 정지 시간을 기억에 의존해 나중에 채움: 퇴근 직전에 기록하다 보니 몇 분짜리 잔고장은 아예 기록되지 않습니다.
- 생산량을 눈대중이나 사후 집계로 파악: 수량과 시간이 맞지 않아 성능 가동률을 계산할 수 없습니다.
- 사람마다 기록 방식이 다름: 금형 교체를 정지로 볼지, 점심시간을 뺄지가 교대마다 다르게 적힙니다.
- 데이터를 월말에야 정리: 문제가 생긴 시점에는 아무도 모르고, 보고서가 나올 때는 이미 몇 주가 지나 있습니다.
가동률과 OEE를 실제로 쓸 수 있게 하는 핵심은 설비가 스스로 매 가동을 기록하게 하는 것입니다.
구형 설비에서 가동률을 자동으로 수집하려면?
많은 공장에서 프레스, 사출 성형기, 포장기를 십수 년째 쓰고 있으며 네트워크 인터페이스가 없고 새 설비로 교체하기도 경제적이지 않습니다. Utilization Fairy는 YenProtek이 자체 개발한, 설비 개조 없이 구형 설비에도 추가 설치할 수 있는 설비 가동 모니터링 시스템입니다.
- 라인을 멈추지 않고 설비를 개조하지 않음: 카운터와 통신 모듈이 내장된 제어 박스를 설비 옆에 추가로 설치하며, 신형·구형, 제조사와 관계없이 적용할 수 있습니다.
- 동작할 때마다 자동 업로드: 카운트가 될 때마다 자동으로 클라우드에 올라가므로 수기 기록이 필요 없습니다.
- 가동률과 OEE 자동 계산: 시스템이 생산량을 자동으로 집계해 가동률을 계산하고, OEE도 계산할 수 있습니다. 컴퓨터, 태블릿, 휴대폰으로 볼 수 있습니다.
- 정지 원인과 이력 기록: 실시간 설비 상태, 생산 진행 상황, 작업 지시, 정지 원인 분석, 생산 이력 기록과 추세 그래프가 하나의 플랫폼에 모여 있습니다.
도입 사례: 타이중의 한 프레스 가공 공장은 대부분 네트워크 연결이 안 되는 구형 설비에 제조사도 제각각이었으며, 설비를 개조하지 않고 빠르게 시공하면서 모든 설비의 생산 상태와 가동률을 수집하기를 원했습니다. YenProtek은 제어 박스를 추가 설치하는 방식으로 공장 전체의 가동률 모니터링을 구현했습니다. 자세한 내용은 프레스 업계 가동률 모니터링 사례를 참고하십시오.
계기판과 미터의 수치도 함께 수집해야 한다면 Monitor-Fairy와 함께 사용해 영상 인식으로 계기를 자동으로 읽을 수 있으며, 계기를 떼어내거나 설비를 개조할 필요가 없습니다.
도입 비용은 어떻게 산정하나요?
비용은 주로 연결할 설비 대수, 현장에서 인터넷에 연결하는 방식, 기존 시스템과 연동할지 여부에 따라 달라집니다. 먼저 Utilization Fairy 온라인 견적에서 설비 대수를 선택하면 대략적인 비용을 볼 수 있습니다. 설비 종류가 많거나 MES, ERP와 연동해야 한다면 문의하기를 이용해 주십시오. 현장에 맞춰 검토해 드립니다.
자주 묻는 질문
Q1: 가동률 계산식은 무엇인가요?
가동률 = 실제 가동 시간 ÷ 계획 생산 시간 × 100%. 계획 생산 시간은 생산하기로 예정한 시간이고, 실제 가동 시간은 금형 교체, 자재 대기, 고장 등으로 멈춘 시간을 뺀, 설비가 실제로 일한 시간입니다.
Q2: 가동률과 OEE는 어떻게 다른가요?
가동률은 시간만 봅니다. OEE는 가동률 × 성능 가동률 × 양품률로, 시간, 속도, 품질을 함께 봅니다. 가동률이 높아도 속도가 느리고 불량이 많으면 OEE는 낮게 나옵니다.
Q3: 가동률이 100%를 넘을 수 있나요?
표준 계산식으로는 넘지 않습니다. 100%를 넘는 경우는 대부분 분모에 연장 근무 시간을 넣지 않았거나, ‘생산량 ÷ 표준 생산 능력’을 가동률로 쓰면서 표준 속도를 너무 낮게 잡은 경우이므로, 먼저 계산 방식을 통일해야 합니다.
Q4: OEE는 몇 %면 좋은 편인가요?
업종과 설비 종류에 따라 크게 달라서 모든 공장에 맞는 숫자는 없습니다. 현실적인 방법은 먼저 자사의 OEE를 정확하게 계산하고, 어느 항목의 손실이 가장 큰지 확인한 다음, 매월 개선되고 있는지 추적하는 것입니다.
Q5: 네트워크 기능이 없는 구형 설비도 가동률을 자동으로 수집할 수 있나요?
가능합니다. Utilization Fairy는 카운터와 통신 모듈이 내장된 제어 박스를 설비 옆에 추가로 설치합니다. 라인을 멈추거나 설비를 개조하지 않고, 동작할 때마다 자동으로 클라우드에 전송해 가동률과 OEE를 계산합니다.
Q6: 기존 MES, ERP와 연동할 수 있나요?
데이터 연동이 가능합니다. 기존 시스템의 이름과 연동하려는 데이터를 알려 주시면 프로젝트별로 검토합니다.