A taxa de utilização é a proporção do tempo de produção planejado em que a máquina realmente produz; a fórmula é "tempo real de operação ÷ tempo de produção planejado × 100 %". A taxa de utilização mede só o tempo; o OEE acrescenta velocidade e qualidade, olhando as três coisas juntas.
Gestores de fábrica costumam perguntar: "Qual é, afinal, a nossa taxa de utilização?", "Por que no relatório ela passa de 100 %?", "Devo olhar a taxa de utilização ou o OEE?". Este artigo calcula a fórmula passo a passo com o exemplo de uma prensa, e explica por que a taxa anotada à mão muitas vezes não é precisa e como coletá-la automaticamente em máquinas antigas.
Como calcular a taxa de utilização?
A taxa de utilização mais usada (também chamada de taxa de utilização de tempo) tem uma única fórmula:
Taxa de utilização = tempo real de operação ÷ tempo de produção planejado × 100 %
- Tempo de produção planejado: o tempo programado para essa máquina produzir. Por exemplo, um turno de 8 horas menos 1 hora de almoço dá 7 horas.
- Tempo real de operação: o tempo de produção planejado menos todos os tempos de parada, como troca de molde, espera de material, falhas, regulagem da máquina e espera por pessoas.
Exemplo: um turno de uma prensa
| Item | Tempo |
|---|---|
| Duração do turno | 8 horas (480 minutos) |
| Almoço (sem produção programada) | 60 minutos |
| Tempo de produção planejado | 420 minutos |
| 2 trocas de molde | 40 minutos |
| Espera de material e pequenas falhas | 23 minutos |
| Tempo real de operação | 420 - 40 - 23 = 357 minutos |
| Taxa de operação | 357 ÷ 420 = 85% |
Essa prensa ficou 15 % do tempo sem produzir. Para aumentar a taxa de utilização, é preciso saber onde esses 63 minutos foram perdidos: troca de molde demorada, espera de material ou falhas.
Qual a diferença entre taxa de utilização e OEE?
O OEE (Overall Equipment Effectiveness, eficiência global do equipamento) é o produto de três números:
OEE = taxa de utilização (tempo) × eficiência de desempenho (velocidade) × taxa de qualidade (qualidade)
| Indicador | Pergunta que responde | Fórmula | Que perdas mostra |
|---|---|---|---|
| Taxa de operação | Quanto tempo a máquina fica trabalhando? | Tempo real de operação ÷ tempo de produção planejado | Troca de molde, espera de material, falhas, regulagem |
| Eficiência de desempenho | Quando trabalha, a velocidade é a que deveria ser? | Quantidade real produzida ÷ (tempo real de operação × velocidade padrão) | Funcionamento em vazio, microparadas, produção em velocidade reduzida |
| Taxa de qualidade | Do que foi produzido, quanto é bom? | Peças boas ÷ quantidade real produzida | Peças com defeito, retrabalho, peças de teste na partida e na regulagem |
| OEE | Que proporção do potencial a máquina aproveita no conjunto? | Produto dos três | Tudo o que foi citado acima |
Resumindo: uma taxa de utilização alta não significa que se produz muito nem que se produz bem. Se a máquina fica sempre ligada, mas muito lenta e gerando muitas peças com defeito, a taxa de utilização continua ótima, e só o OEE mostra o problema.
Como calcular o OEE? Continuando com a mesma prensa
Seguindo o exemplo acima, a velocidade padrão dessa prensa é de 30 peças por minuto:
- Taxa de utilização: 357 ÷ 420 = 85 %
- Eficiência de desempenho: em 357 minutos, na velocidade padrão daria para fazer 357 × 30 = 10,710 peças; foram feitas 8,568, e 8,568 ÷ 10,710 = 80 %
- Taxa de qualidade: das 8,568 peças, 8,140 são boas; 8,140 ÷ 8,568 ≈ 95 %
- OEE:85% × 80% × 95% ≈ 64.6%
A mesma máquina, com taxa de utilização de 85 %, que parece boa, tem OEE de pouco mais de 60 %. A diferença está principalmente na eficiência de desempenho: durante o tempo em que a máquina ficou ligada, houve 20 % de perda de velocidade, que pode vir de microparadas, alimentação irregular ou redução de velocidade proposital. É por isso que olhar só a taxa de utilização não basta.
Por que a taxa de utilização passa de 100 %?
Pela fórmula acima, a taxa de utilização não pode passar de 100 %. Se um relatório mostra mais de 100 %, em geral é porque numerador e denominador foram calculados de formas diferentes:
- O denominador usa o "horário do turno", mas a máquina produziu em horas extras: se foram planejadas 8 horas e trabalhadas 9, o resultado passa de 100 %. As horas extras também devem entrar no tempo de produção planejado.
- Calcula-se como "produção ÷ capacidade padrão": algumas fábricas calculam a taxa de utilização como "produção real ÷ capacidade padrão"; se a velocidade padrão foi definida de forma muito conservadora e a máquina produz mais rápido que o padrão, o resultado passa de 100 %. Isso, na verdade, se parece mais com a eficiência de desempenho, e a velocidade padrão precisa ser revista.
- Uma pessoa cuida de várias máquinas, ou somam-se vários turnos: o numerador soma o tempo de várias máquinas ou turnos, mas o denominador usa só uma máquina e um turno.
Ao encontrar um valor acima de 100 %, primeiro escreva a fórmula com clareza: que tempo é o numerador, qual é o denominador e de onde vem cada um. Se a mesma fábrica usar o mesmo método de cálculo, as linhas de produção podem ser comparadas entre si.
Quanto mais alta a taxa de utilização, melhor?
Nem sempre. Uma taxa alta significa que a máquina para pouco, mas se não há tantos pedidos e a máquina é forçada a produzir sem parar, só se acumula estoque, ocupando material e depósito. Uma forma mais prática de enxergar é:
- Quando é preciso produzir, a máquina consegue partir a qualquer momento? Falhas e trocas de molde demoradas devem ser melhoradas; nisso, quanto menos paradas, melhor.
- Quando não há pedidos, é normal a máquina ficar parada: não é preciso produzir só para o número ficar bonito.
- A tendência importa mais que um número isolado: se a mesma máquina está mais alta ou mais baixa que no mês anterior, e se as causas de parada diminuíram.
Taxa de utilização, disponibilidade e aproveitamento da capacidade: termos que costumam ser confundidos
| Nome | Significado comum | Pontos de atenção |
|---|---|---|
| Taxa de utilização (de tempo) | Tempo real de operação ÷ tempo de produção planejado | A expressão mais usada nas fábricas de Taiwan |
| Disponibilidade | Proporção de vezes em que a máquina "pode funcionar quando é preciso"; mede a impossibilidade de operar por falhas e trocas de molde | Nas fábricas japonesas costuma ser tratada separadamente da taxa de utilização; quanto mais perto de 100 %, melhor |
| Aproveitamento da capacidade | Produção real ÷ capacidade máxima | Muito usado em relatórios de gestão e de conjuntura econômica; é diferente da taxa de utilização no chão de fábrica |
| OEE (eficiência global do equipamento) | Taxa de utilização × eficiência de desempenho × taxa de qualidade | Mede ao mesmo tempo tempo, velocidade e qualidade |
O mesmo termo pode ser calculado de forma diferente em fábricas diferentes; ao comparar números com um cliente, a matriz ou um consultor, confirme primeiro qual fórmula a outra parte usa.
Por que a taxa de utilização anotada à mão muitas vezes não é precisa?
- O tempo de parada é preenchido de memória: a planilha é preenchida só antes de ir embora, e paradas de poucos minutos simplesmente não são registradas.
- A produção é estimada a olho ou contada depois: se quantidade e tempo não batem, não dá para calcular a eficiência de desempenho.
- Cada pessoa anota de um jeito: se a troca de molde conta como parada, se o almoço é descontado; cada turno escreve de uma forma.
- Os dados são organizados só no fim do mês: ninguém fica sabendo na hora em que o problema acontece, e quando o relatório sai já passaram várias semanas.
Para que a taxa de utilização e o OEE sejam realmente úteis, o essencial é que a própria máquina registre cada ciclo de operação.
Como coletar automaticamente a taxa de utilização em máquinas antigas?
Em muitas fábricas, as prensas, injetoras e embaladoras têm mais de dez anos, não têm interface de conexão e trocá-las não compensa. O Utilization Fairy é um sistema de monitoramento de utilização de máquinas desenvolvido pela YenProtek, que dispensa modificar a máquina e pode ser instalado em equipamentos antigos:
- Sem parar a linha nem modificar a máquina: instala-se ao lado da máquina uma caixa de controle com contador e módulo de comunicação; serve para máquinas novas e antigas de qualquer marca.
- Envio automático a cada ciclo: cada contagem é enviada automaticamente à nuvem, sem precisar anotar à mão.
- Cálculo automático da taxa de utilização e do OEE: o sistema contabiliza a produção e calcula a taxa de utilização, e também pode calcular o OEE; dá para ver no computador, tablet e celular.
- Causas de parada e histórico: estado dos equipamentos em tempo real, andamento da produção, ordens de serviço, análise das causas de parada, registros históricos de produção e gráficos de tendência ficam na mesma plataforma.
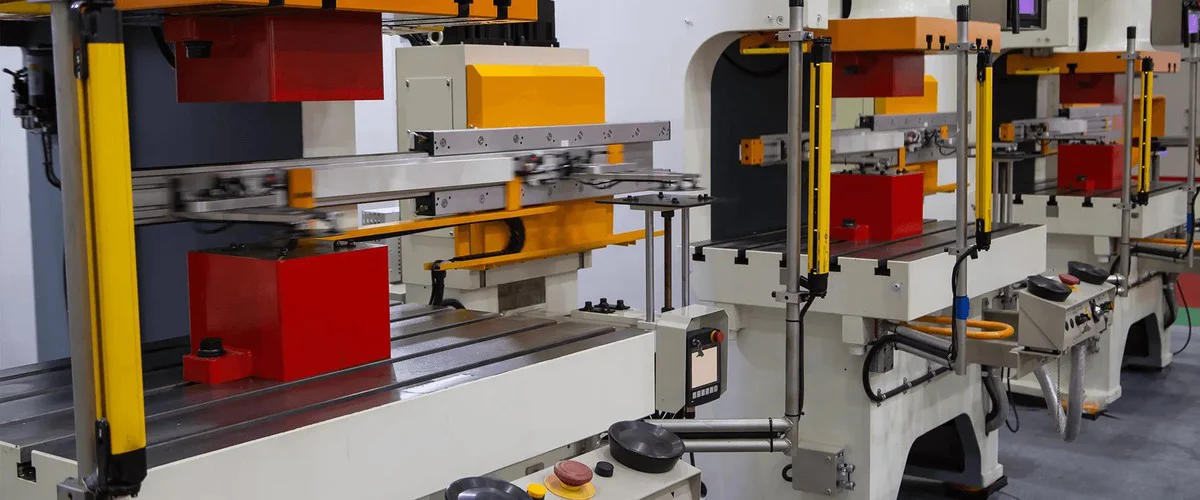
Caso de implantação: uma fábrica de estampagem em Taichung, cujas máquinas eram em sua maioria antigas, sem conexão com a internet e de marcas variadas, queria coletar o estado de produção e a taxa de utilização de cada máquina sem modificá-las e com instalação rápida. A YenProtek fez isso instalando caixas de controle e monitorou a taxa de utilização de toda a fábrica. Para mais detalhes, veja o caso de monitoramento da taxa de utilização no setor de prensas.
Se você também quer coletar os valores de relógios e instrumentos de medição, pode combinar com o Monitor-Fairy, que lê os medidores automaticamente por reconhecimento de imagem, sem desmontar o instrumento nem modificar a máquina.
Como estimar o custo de implantação?
O custo depende principalmente de quantas máquinas serão conectadas, de como serão ligadas à internet no local e de se haverá integração com sistemas existentes. Você pode ir primeiro ao orçamento online do Utilization Fairy e escolher a quantidade de máquinas para ver um custo aproximado; se tem muitos tipos de máquinas ou quer conectar um MES ou ERP, fale conosco e avaliamos conforme a sua fábrica.
Perguntas frequentes
P1: Qual é a fórmula da taxa de utilização?
Taxa de utilização = tempo real de operação ÷ tempo de produção planejado × 100 %. O tempo de produção planejado é o tempo programado para produzir; o tempo real de operação é o tempo em que a máquina realmente trabalhou, descontadas as paradas por troca de molde, espera de material, falhas etc.
P2: Qual a diferença entre taxa de utilização e OEE?
A taxa de utilização olha só o tempo. O OEE é taxa de utilização × eficiência de desempenho × taxa de qualidade, e olha ao mesmo tempo tempo, velocidade e qualidade. Se a taxa de utilização é alta, mas a máquina é lenta e gera muitos defeitos, o OEE continua baixo.
P3: A taxa de utilização pode passar de 100 %?
Pela fórmula padrão, não. Quando passa de 100 %, quase sempre é porque o denominador não incluiu as horas extras, ou porque se calculou "produção ÷ capacidade padrão" como se fosse taxa de utilização e a velocidade padrão ficou baixa demais. Primeiro é preciso unificar a forma de cálculo.
P4: Quanto de OEE é considerado bom?
Varia muito conforme o setor e o tipo de máquina, e não existe um número que sirva para todas as fábricas. O mais prático é calcular corretamente o seu próprio OEE, ver qual perda é a maior e acompanhar mês a mês se há melhora.
P5: Minha máquina antiga não tem conexão com a internet. Dá para coletar a taxa de utilização automaticamente?
Dá. O Utilization Fairy instala ao lado da máquina uma caixa de controle com contador e módulo de comunicação, sem parar a linha nem modificar a máquina. A cada ciclo, envia os dados para a nuvem e calcula a taxa de utilização e o OEE.
P6: Dá para integrar com o MES ou o ERP que já temos?
Podemos oferecer integração de dados. Informe o nome dos seus sistemas atuais e os dados que deseja integrar, e avaliamos como projeto.