อัตราการทำงานคือสัดส่วนเวลาที่เครื่องจักรผลิตจริงต่อเวลาผลิตตามแผน สูตรคือ "เวลาเดินเครื่องจริง ÷ เวลาผลิตตามแผน × 100%" อัตราการทำงานดูแค่เวลา ส่วน OEE คูณความเร็วและอัตราของดีเข้าไปด้วย เพื่อดูทั้งสามเรื่องพร้อมกัน
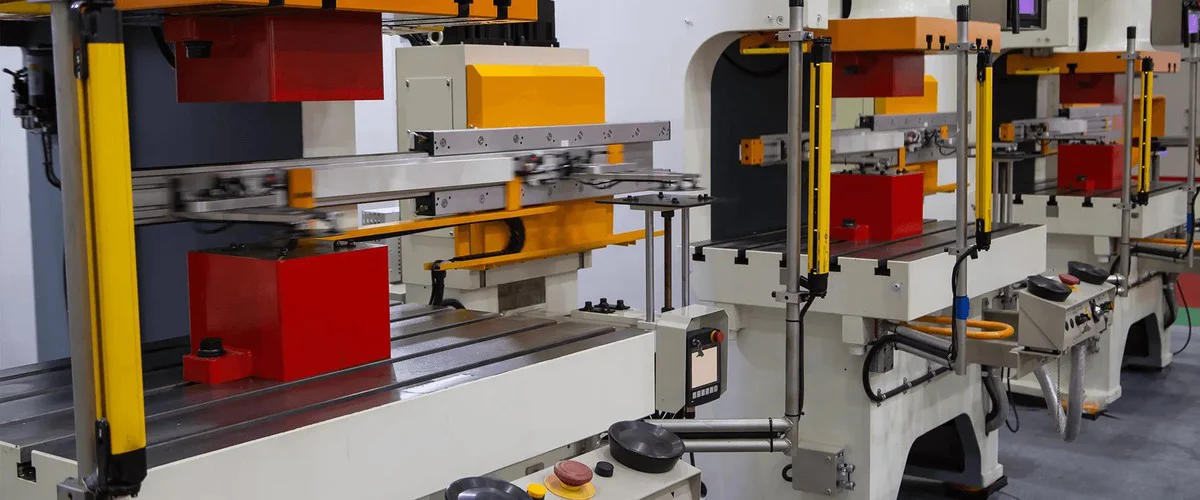
ผู้จัดการโรงงานมักถามว่า "อัตราการทำงานของเราจริง ๆ แล้วเท่าไร?" "ทำไมอัตราการทำงานในรายงานจึงเกิน 100%?" "อัตราการทำงานกับ OEE ควรดูตัวไหน?" บทความนี้ใช้ตัวอย่างเครื่องปั๊มโลหะคำนวณสูตรให้ดูทีละขั้น พร้อมอธิบายว่าทำไมอัตราการทำงานที่จดด้วยมือจึงมักไม่แม่น และเครื่องจักรเก่าเก็บอัตโนมัติได้อย่างไร
สูตรอัตราการทำงานคำนวณอย่างไร?
อัตราการทำงานที่ใช้บ่อยที่สุด (หรือเรียกว่าอัตราการทำงานด้านเวลา) มีสูตรเดียว:
อัตราการทำงาน = เวลาเดินเครื่องจริง ÷ เวลาผลิตตามแผน × 100%
- เวลาผลิตตามแผน: เวลาที่กำหนดให้เครื่องจักรเครื่องนี้ผลิต เช่น หนึ่งกะ 8 ชั่วโมง หักพักกลางวัน 1 ชั่วโมง เหลือ 7 ชั่วโมง
- เวลาเดินเครื่องจริง: เวลาผลิตตามแผนหักเวลาที่หยุดทั้งหมด เช่น เปลี่ยนแม่พิมพ์ รอวัตถุดิบ เครื่องขัดข้อง ปรับตั้งเครื่อง รอคน
ตัวอย่างคำนวณ: เครื่องปั๊มโลหะหนึ่งกะ
| รายการ | เวลา |
|---|---|
| เวลาของกะ | 8 ชั่วโมง (480 นาที) |
| พักกลางวัน (ไม่ได้กำหนดผลิต) | 60 นาที |
| เวลาผลิตตามแผน | 420 นาที |
| เปลี่ยนแม่พิมพ์ 2 ครั้ง | 40 นาที |
| รอวัตถุดิบ ขัดข้องเล็กน้อย | 23 นาที |
| เวลาเดินเครื่องจริง | 420 − 40 − 23 = 357 นาที |
| อัตราส่วนการดำเนินงาน | 357 ÷ 420 = 85% |
เครื่องปั๊มเครื่องนี้มี 15% ของเวลาที่ไม่ได้ผลิต หากต้องการเพิ่มอัตราการทำงาน ต้องรู้ว่า 63 นาทีนี้ไปหยุดอยู่ที่ไหนบ้าง: เปลี่ยนแม่พิมพ์นานเกินไป รอวัตถุดิบ หรือเครื่องขัดข้อง
อัตราการทำงานต่างจาก OEE อย่างไร?
OEE (Overall Equipment Effectiveness ประสิทธิผลโดยรวมของเครื่องจักร) คือการคูณตัวเลขสามตัวเข้าด้วยกัน:
OEE = อัตราการทำงาน (เวลา) × ประสิทธิภาพด้านความเร็ว (ความเร็ว) × อัตราของดี (คุณภาพ)
| ตัวชี้วัด | คำถามที่ตอบ | สูตร | ความสูญเสียที่มองเห็น |
|---|---|---|---|
| อัตราส่วนการดำเนินงาน | เครื่องจักรทำงานอยู่กี่ส่วนของเวลา? | เวลาเดินเครื่องจริง ÷ เวลาผลิตตามแผน | เปลี่ยนแม่พิมพ์ รอวัตถุดิบ ขัดข้อง ปรับตั้งเครื่อง |
| ประสิทธิภาพด้านความเร็ว | ตอนทำงานอยู่ ความเร็วเพียงพอหรือไม่? | จำนวนผลิตจริง ÷ (เวลาเดินเครื่องจริง × ความเร็วมาตรฐาน) | เดินเครื่องเปล่า หยุดชั่วขณะ ผลิตด้วยความเร็วที่ลดลง |
| อัตราของดี | ที่ผลิตออกมามีของดีกี่ส่วน? | จำนวนของดี ÷ จำนวนผลิตจริง | ของเสีย งานแก้ไข ชิ้นงานทดลองตอนเริ่มเครื่องและปรับตั้ง |
| OEE | เครื่องจักรโดยรวมทำได้กี่ส่วน? | คูณทั้งสามค่า | ทั้งหมดข้างต้น |
พูดง่าย ๆ คือ อัตราการทำงานสูงไม่ได้แปลว่าผลิตได้มากหรือดี เครื่องเปิดตลอดแต่ช้ามากและผลิตของเสียเป็นกอง อัตราการทำงานก็ยังสวยอยู่ดี ต้องดู OEE จึงจะเห็นปัญหา
คำนวณ OEE อย่างไร? ต่อด้วยเครื่องปั๊มเครื่องเดิม
ใช้ตัวอย่างข้างต้นต่อ ความเร็วมาตรฐานของเครื่องปั๊มเครื่องนี้คือ 30 ชิ้นต่อนาที:
- อัตราการทำงาน: 357 ÷ 420 = 85%
- ประสิทธิภาพด้านความเร็ว: 357 นาทีที่ความเร็วมาตรฐานผลิตได้ 357 × 30 = 10,710 ชิ้น แต่ผลิตจริง 8,568 ชิ้น 8,568 ÷ 10,710 = 80%
- อัตราของดี: จาก 8,568 ชิ้น เป็นของดี 8,140 ชิ้น 8,140 ÷ 8,568 ≈ 95%
- OEE:85% × 80% × 95% ≈ 64.6%
เครื่องจักรเครื่องเดียวกัน อัตราการทำงาน 85% ดูดี แต่ OEE มีเพียงหกสิบกว่าเปอร์เซ็นต์ ส่วนต่างอยู่ที่ประสิทธิภาพด้านความเร็วเป็นหลัก ในช่วงที่เครื่องเปิดอยู่ มีความสูญเสียด้านความเร็วถึงสองในสิบ อาจเกิดจากการหยุดชั่วขณะ การป้อนวัสดุไม่ลื่น หรือตั้งใจลดความเร็ว นี่คือเหตุผลที่ดูแค่อัตราการทำงานไม่เพียงพอ
อัตราการทำงานเกิน 100% เกิดจากอะไร?
ตามสูตรข้างต้น อัตราการทำงานไม่มีทางเกิน 100% ที่ในรายงานเกิน 100% มักเป็นเพราะตัวหารกับตัวตั้งคำนวณคนละแบบ:
- ตัวหารใช้ "เวลาตามตารางกะ" แต่เครื่องจักรผลิตล่วงเวลา: วางแผน 8 ชั่วโมง ผลิตจริง 9 ชั่วโมง คำนวณออกมาก็เกิน 100% เวลาล่วงเวลาควรนับรวมในเวลาผลิตตามแผนด้วย
- ใช้ "ปริมาณผลิต ÷ กำลังการผลิตมาตรฐาน" คำนวณอัตราการทำงาน: บางโรงงานคำนวณอัตราการทำงานเป็น "ปริมาณผลิตจริง ÷ กำลังการผลิตมาตรฐาน" ถ้าตั้งความเร็วมาตรฐานไว้ระมัดระวังเกินไป ผลิตจริงเร็วกว่ามาตรฐาน ก็จะเกิน 100% ซึ่งจริง ๆ ใกล้เคียงกับประสิทธิภาพด้านความเร็วมากกว่า ต้องทบทวนความเร็วมาตรฐานใหม่
- คนหนึ่งคนดูแลหลายเครื่อง หรือรวมหลายกะ: ตัวตั้งรวมเวลาของหลายเครื่องหรือหลายกะเข้าด้วยกัน แต่ตัวหารใช้เพียงหนึ่งเครื่อง หนึ่งกะ
เมื่อเจอค่าเกิน 100% ให้เขียนสูตรให้ชัดก่อนว่า ตัวตั้งและตัวหารเป็นเวลาอะไร มาจากไหน ภายในโรงงานเดียวกันควรใช้วิธีคำนวณแบบเดียวกัน แต่ละสายการผลิตจึงเปรียบเทียบกันได้
อัตราการทำงานยิ่งสูงยิ่งดีหรือไม่?
ไม่เสมอไป อัตราการทำงานสูงแปลว่าเครื่องหยุดน้อย แต่ถ้าออเดอร์ไม่ได้มากขนาดนั้น แล้วฝืนให้เครื่องผลิตต่อไป ก็ได้แต่สต็อกกองพะเนิน กินวัตถุดิบและพื้นที่คลัง มุมมองที่ใช้ได้จริงกว่าคือ:
- ตอนที่ต้องผลิต เครื่องเดินได้ทุกเมื่อหรือไม่: เครื่องขัดข้อง เปลี่ยนแม่พิมพ์นานเกินไป ต้องปรับปรุง ส่วนนี้ยิ่งน้อยยิ่งดี
- ตอนไม่มีออเดอร์ การหยุดเครื่องเป็นเรื่องปกติ: ไม่จำเป็นต้องผลิตเพียงเพื่อให้ตัวเลขสวย
- ดูแนวโน้มสำคัญกว่าดูตัวเลขเดียว: เครื่องเดียวกันเดือนนี้สูงหรือต่ำกว่าเดือนก่อน สาเหตุการหยุดลดลงหรือไม่
อัตราการทำงาน อัตราความพร้อมใช้งาน และอัตราการใช้กำลังการผลิต คำที่มักถูกใช้ปนกัน
| ชื่อ | ความหมายที่พบบ่อย | ข้อควรระวัง |
|---|---|---|
| อัตราการทำงาน (อัตราการทำงานด้านเวลา) | เวลาเดินเครื่องจริง ÷ เวลาผลิตตามแผน | คำที่โรงงานในไต้หวันใช้บ่อยที่สุด |
| อัตราความพร้อมใช้งาน | สัดส่วนที่เครื่องจักร "ใช้เมื่อไรก็เดินได้" ดูเรื่องที่เครื่องเดินไม่ได้เพราะขัดข้องหรือเปลี่ยนแม่พิมพ์ | โรงงานญี่ปุ่นมักพูดแยกจากอัตราการทำงาน ยิ่งใกล้ 100% ยิ่งดี |
| อัตราการใช้กำลังการผลิต | ปริมาณผลิตจริง ÷ กำลังการผลิตสูงสุด | ใช้บ่อยในรายงานด้านการบริหารและภาวะเศรษฐกิจ ต่างจากอัตราการทำงานหน้างาน |
| OEE (ประสิทธิผลโดยรวมของเครื่องจักร) | อัตราการทำงาน × ประสิทธิภาพด้านความเร็ว × อัตราของดี | ดูทั้งเวลา ความเร็ว และคุณภาพ |
คำเดียวกันอาจคำนวณต่างกันในแต่ละโรงงาน เวลาเทียบตัวเลขกับลูกค้า บริษัทแม่ หรือที่ปรึกษา ให้ยืนยันสูตรของอีกฝ่ายก่อน
ทำไมอัตราการทำงานที่บันทึกด้วยมือจึงมักไม่แม่น?
- เวลาหยุดเครื่องเขียนเติมจากความจำ: มากรอกแบบฟอร์มตอนก่อนเลิกงาน การหยุดชั่วขณะไม่กี่นาทีไม่ได้ถูกบันทึกเลย
- ปริมาณผลิตนับด้วยสายตาหรือนับย้อนหลัง: จำนวนกับเวลาไม่ตรงกัน จึงคำนวณประสิทธิภาพด้านความเร็วไม่ได้
- แต่ละคนจดไม่เหมือนกัน: เปลี่ยนแม่พิมพ์นับเป็นเวลาหยุดหรือไม่ พักกลางวันหักหรือไม่ แต่ละกะเขียนไม่เหมือนกัน
- ข้อมูลรวบรวมตอนสิ้นเดือน: ตอนเกิดปัญหาไม่มีใครรู้ กว่ารายงานจะออกก็ผ่านไปหลายสัปดาห์
การทำให้อัตราการทำงานและ OEE ใช้ประโยชน์ได้จริง หัวใจคือให้เครื่องจักรบันทึกการทำงานแต่ละครั้งด้วยตัวเอง
เครื่องจักรเก่าเก็บอัตราการทำงานอัตโนมัติได้อย่างไร?
เครื่องปั๊มโลหะ เครื่องฉีดพลาสติก และเครื่องบรรจุของหลายโรงงานใช้งานมาสิบกว่าปี ไม่มีช่องเชื่อมต่อเครือข่าย การเปลี่ยนเครื่องใหม่ก็ไม่คุ้ม Utilization Fairy เป็นระบบตรวจสอบการทำงานของเครื่องจักรที่ YenProtek พัฒนาเอง ไม่ต้องดัดแปลงเครื่อง ติดเพิ่มกับเครื่องเก่าได้:
- ไม่หยุดสายการผลิต ไม่ดัดแปลงเครื่อง: ติดกล่องควบคุมที่มีตัวนับและโมดูลสื่อสารในตัวไว้ข้างเครื่อง ใช้ได้กับเครื่องใหม่ เครื่องเก่า และต่างยี่ห้อ
- อัปโหลดอัตโนมัติทุกครั้งที่ทำงาน: การนับแต่ละครั้งอัปโหลดขึ้นคลาวด์เอง ไม่ต้องพึ่งการจดด้วยมืออีกต่อไป
- คำนวณอัตราการทำงานและ OEE อัตโนมัติ: ระบบสรุปผลผลิตและคำนวณอัตราการทำงานให้เอง และคำนวณ OEE ได้ด้วย ดูได้ทั้งคอมพิวเตอร์ แท็บเล็ต และมือถือ
- สาเหตุการหยุดและบันทึกย้อนหลัง: สถานะอุปกรณ์แบบเรียลไทม์ ความคืบหน้าการผลิต ใบสั่งงาน การวิเคราะห์สาเหตุการหยุด บันทึกการผลิตย้อนหลัง และกราฟแนวโน้ม อยู่ในแพลตฟอร์มเดียวกัน
ตัวอย่างการใช้งาน: โรงงานรับปั๊มโลหะแห่งหนึ่งในไถจง ส่วนใหญ่เป็นเครื่องรุ่นเก่าที่เชื่อมต่อเครือข่ายไม่ได้ และต่างยี่ห้อกัน ต้องการเก็บสถานะการผลิตและอัตราการทำงานของทุกเครื่องโดยไม่ดัดแปลงเครื่องและติดตั้งได้รวดเร็ว YenProtek จึงติดกล่องควบคุมเพิ่มจนตรวจสอบอัตราการทำงานได้ทั้งโรงงาน ดูรายละเอียดได้ที่กรณีการตรวจสอบอัตราการทำงานของอุตสาหกรรมเครื่องปั๊มโลหะ
หากต้องการเก็บค่าจากหน้าปัดและมาตรวัดไปพร้อมกัน ใช้ร่วมกับMonitor-Fairyได้ อ่านมาตรวัดอัตโนมัติด้วยการรู้จำภาพ ไม่ต้องถอดมาตรวัดหรือดัดแปลงเครื่อง
ค่าใช้จ่ายในการติดตั้งประเมินอย่างไร?
ค่าใช้จ่ายขึ้นอยู่กับจำนวนเครื่องจักรที่จะเชื่อมต่อ วิธีเชื่อมต่ออินเทอร์เน็ตหน้างาน และต้องเชื่อมกับระบบที่มีอยู่หรือไม่ ไปที่ประเมินราคา Utilization Fairy ออนไลน์เลือกจำนวนเครื่องเพื่อดูค่าใช้จ่ายโดยประมาณก่อนได้ หากเครื่องจักรมีหลายประเภทหรือต้องเชื่อมกับ MES หรือ ERP ยินดีรับการติดต่อเรา เราจะประเมินตามหน้างาน
คำถามที่พบบ่อย
Q1: สูตรอัตราการทำงานคืออะไร?
อัตราการทำงาน = เวลาเดินเครื่องจริง ÷ เวลาผลิตตามแผน × 100% เวลาผลิตตามแผนคือเวลาที่กำหนดไว้สำหรับการผลิต ส่วนเวลาเดินเครื่องจริงคือเวลาที่เครื่องทำงานจริง หลังหักเวลาหยุดจากการเปลี่ยนแม่พิมพ์ รอวัตถุดิบ และเครื่องขัดข้อง
Q2: อัตราการทำงานต่างจาก OEE อย่างไร?
อัตราการทำงานดูแค่เวลา ส่วน OEE คืออัตราการทำงาน × ประสิทธิภาพด้านความเร็ว × อัตราของดี ซึ่งดูทั้งเวลา ความเร็ว และคุณภาพพร้อมกัน ถ้าอัตราการทำงานสูงแต่ความเร็วช้าและของเสียมาก OEE ก็ยังต่ำอยู่ดี
Q3: อัตราการทำงานเกิน 100% ได้หรือไม่?
ตามสูตรมาตรฐานไม่เกิน ที่เกิน 100% ส่วนใหญ่เป็นเพราะตัวหารไม่ได้นับเวลาทำงานล่วงเวลา หรือนำ "ปริมาณผลิต ÷ กำลังการผลิตมาตรฐาน" มาเป็นอัตราการทำงานโดยตั้งความเร็วมาตรฐานต่ำเกินไป ควรกำหนดวิธีคำนวณให้เป็นแบบเดียวกันก่อน
Q4: OEE เท่าไรจึงถือว่าดี?
แต่ละอุตสาหกรรมและเครื่องจักรแต่ละชนิดต่างกันมาก ไม่มีตัวเลขเดียวที่ใช้ได้กับทุกโรงงาน วิธีที่ใช้ได้จริงกว่าคือคำนวณ OEE ของตัวเองให้ถูกต้องก่อน แล้วดูว่าความสูญเสียด้านใดมากที่สุด และติดตามรายเดือนว่าดีขึ้นหรือไม่
Q5: เครื่องจักรเก่าไม่มีฟังก์ชันเชื่อมต่อเครือข่าย เก็บอัตราการทำงานอัตโนมัติได้หรือไม่?
ได้ Utilization Fairy ติดกล่องควบคุมที่มีตัวนับและโมดูลสื่อสารในตัวไว้ข้างเครื่อง ไม่ต้องหยุดสายการผลิต ไม่ต้องดัดแปลงเครื่อง ทุกครั้งที่เครื่องทำงานจะอัปโหลดขึ้นคลาวด์อัตโนมัติและคำนวณอัตราการทำงานกับ OEE
Q6: เชื่อมต่อกับ MES และ ERP ที่ใช้อยู่ได้หรือไม่?
ให้บริการเชื่อมต่อข้อมูลได้ โปรดแจ้งชื่อระบบที่ใช้อยู่และข้อมูลที่ต้องการเชื่อมต่อ เราจะประเมินเป็นรายโครงการ